Mặt bích SAE Code 61 và Code 62 khác nhau thế nào?
So sánh mặt bích thủy lực SAE Code 61 và Code 62 theo tiêu chuẩn, hình học, dải áp suất, khả năng lắp lẫn và dữ liệu cần cung cấp khi đặt hàng.
Mục lục bài viết
Mặt bích thủy lực bốn bulông thường được gọi theo SAE Code 61 và Code 62; trên thị trường cũng hay gặp nhãn “SAE 3000 PSI” và “SAE 6000 PSI”. Cách gọi này hữu ích để phân nhóm, nhưng không đủ để đặt hàng hoặc quyết định khả năng chịu áp của cả cụm.
Code 61 và Code 62 dùng hình học, kích thước và phạm vi áp suất khác nhau theo SAE J518 và tiêu chuẩn tương đương ISO 6162. Chúng không phải hai cấp có thể lắp lẫn bằng cách giữ nguyên cổng, móng kẹp hoặc bulông. Ngay trong cùng một code, áp suất cho phép còn phụ thuộc vào cỡ, vật liệu, loại chi tiết, seal, nhiệt độ và thông số của nhà sản xuất.
Bài viết tập trung vào cách phân biệt và chuẩn bị dữ liệu chọn hàng. Khi thiết kế hoặc thay thế, cần tra bảng kích thước và định mức của đúng tiêu chuẩn, đúng cỡ và đúng nhà sản xuất.
Code 61 và Code 62 là gì?
SAE J518 được chia thành hai phần:
SAE J518/1 quy định kết nối mặt bích bốn vít Code 61 trong phạm vi danh nghĩa 3,5 đến 35 MPa;
SAE J518/2 quy định kết nối mặt bích bốn vít Code 62 trong phạm vi danh nghĩa đến 42 MPa.
Các tiêu chuẩn này bao quát đầu mặt bích, kẹp liền hoặc kẹp chẻ, cấu hình cổng và các yêu cầu kích thước liên quan. ISO 6162-1 và ISO 6162-2 là các tiêu chuẩn quốc tế tương ứng thường được viện dẫn trong catalog.
Tên “3000 PSI” và “6000 PSI” là cách gọi thương mại phổ biến, không phải giấy phép vận hành mọi cỡ ở đúng con số đó. SAE mô tả Code 61 theo dải áp suất phụ thuộc cỡ; Code 62 là nhóm áp suất cao hơn. Vì vậy, không được lấy nhãn code rồi bỏ qua bảng rating của chi tiết cụ thể.
Cấu tạo một mối nối mặt bích bốn bulông
Một mối nối hoàn chỉnh thường gồm:
đầu mặt bích hoặc flange head gắn với ống cứng, ống mềm hay adapter;
cổng mặt bích trên bơm, van, xi lanh hoặc manifold;
O-ring nằm trong vùng rãnh làm kín theo thiết kế;
móng kẹp liền hoặc hai nửa kẹp;
bốn bulông hoặc vít có cấp bền và chiều dài phù hợp;
bề mặt lắp và quy trình siết được kiểm soát.
O-ring tạo seal giữa đầu mặt bích và cổng. Móng kẹp cùng bulông cung cấp lực ép để giữ hai bề mặt đúng vị trí. Không dùng bulông để kéo một cụm lệch tâm vào cổng; tải lệch và ứng suất đường ống phải được xử lý trước khi siết.
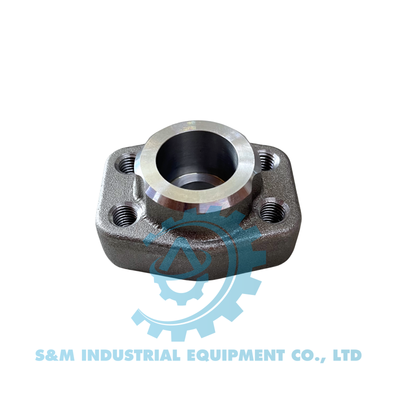
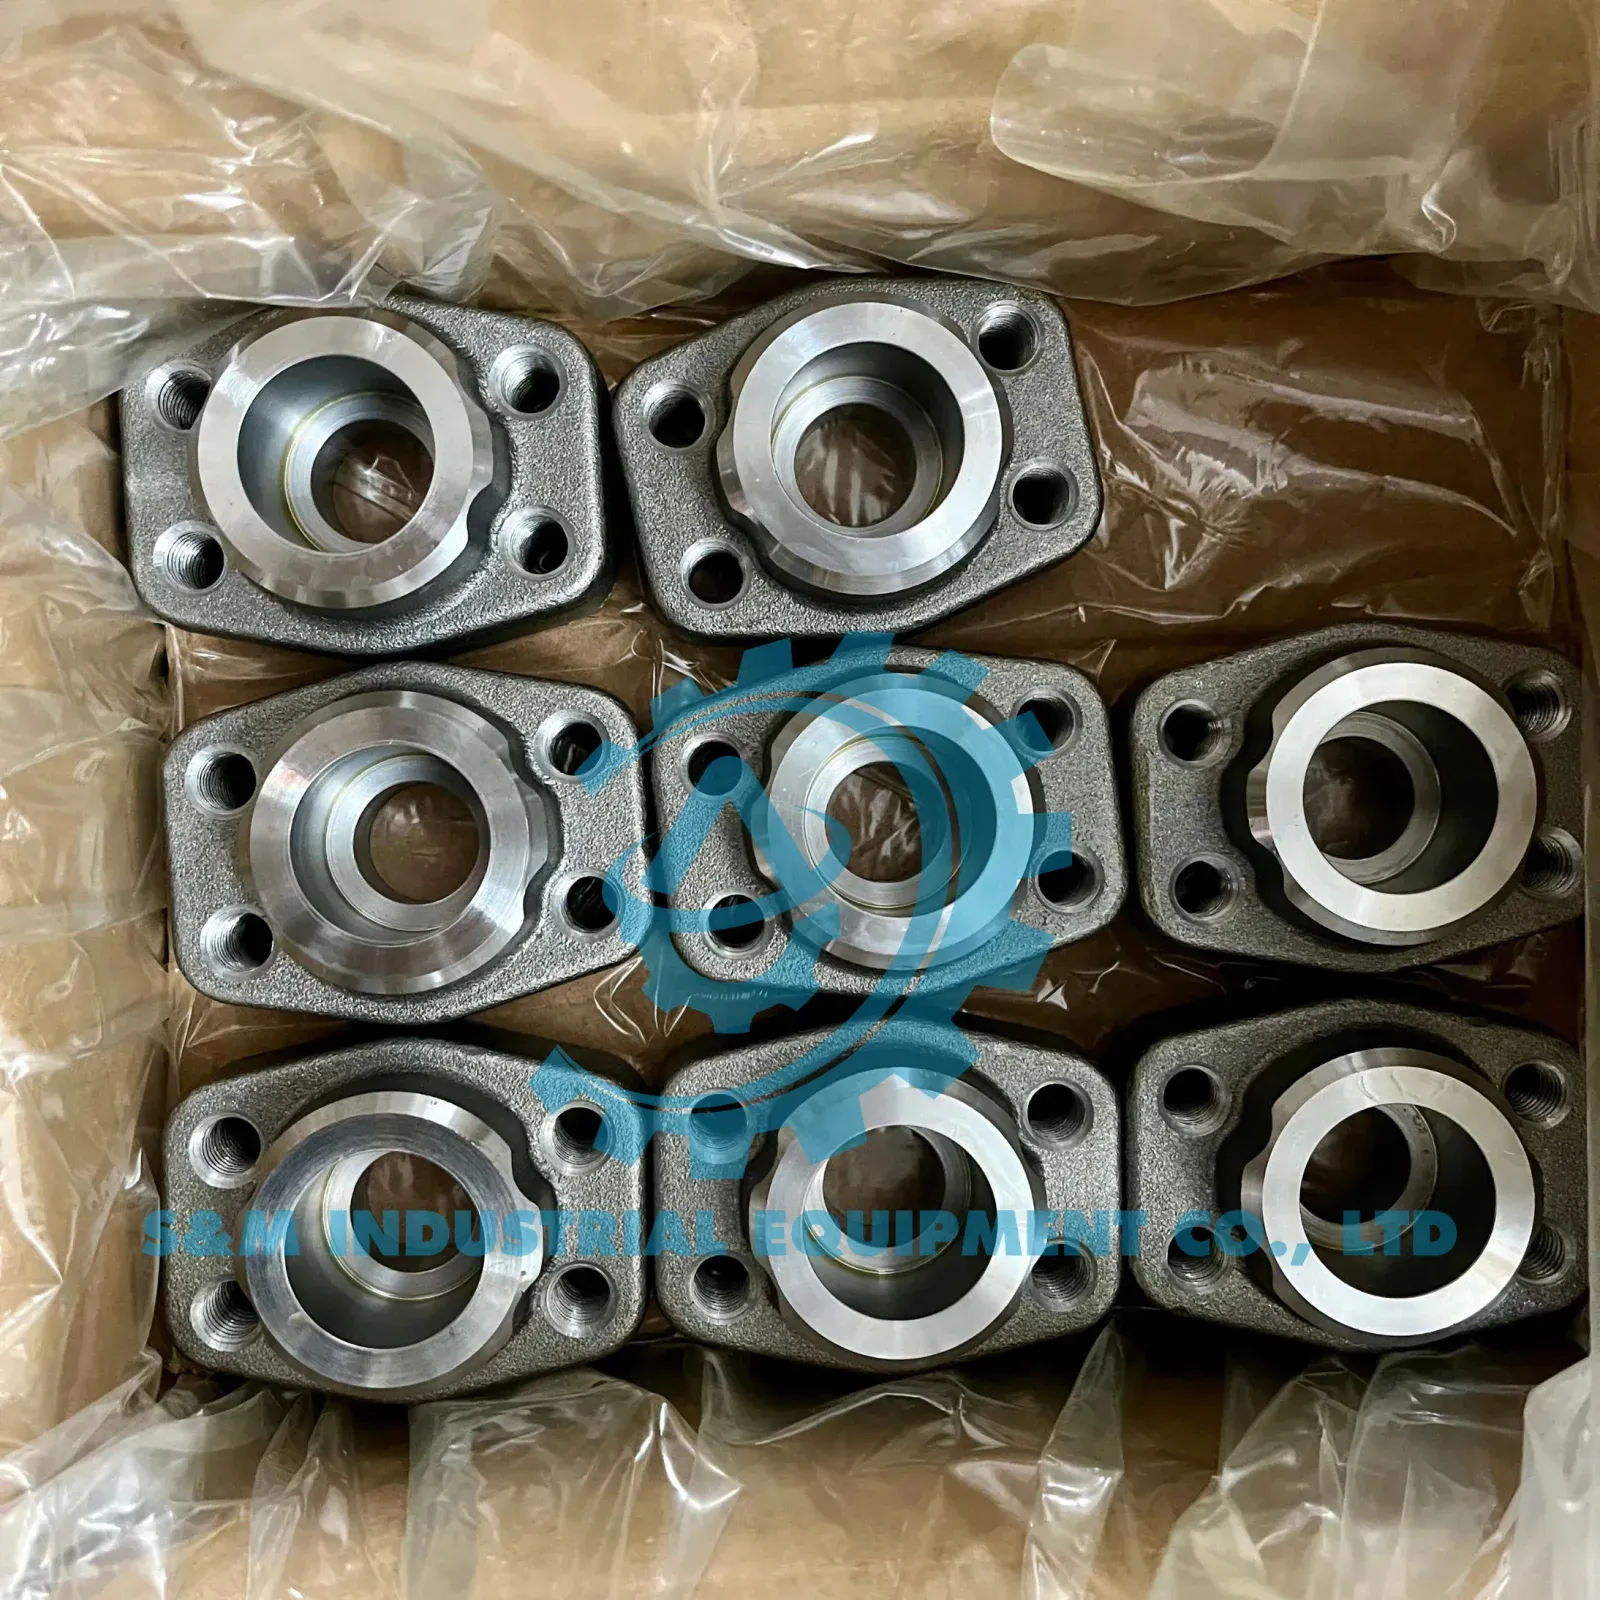
Trang mặt bích hàn lồng tiêu chuẩn SAE minh họa một dạng đầu mặt bích của SMIE. Ngoài dạng hàn lồng còn có bích ren, bích mù, đầu bấm ống mềm và nhiều adapter khác. Kiểu kết nối phía sau không thay đổi yêu cầu phải đúng code ở mặt bích.
Khác biệt chính giữa Code 61 và Code 62
Tiêu chí | SAE Code 61 | SAE Code 62 |
|---|---|---|
Tiêu chuẩn SAE | J518/1 | J518/2 |
ISO thường đối chiếu | ISO 6162-1 | ISO 6162-2 |
Cách gọi thương mại | Thường gọi 3000 PSI | Thường gọi 6000 PSI |
Phạm vi ứng dụng | Nhiều hệ thống thủy lực công nghiệp/mobile theo rating từng cỡ | Nhóm áp suất cao hơn theo rating từng cỡ |
Hình học | Bolt pattern và kích thước theo bảng Code 61 | Bolt pattern và kích thước theo bảng Code 62 |
Lắp lẫn | Không lắp lẫn với Code 62 | Không lắp lẫn với Code 61 |
Bảng trên chỉ nêu nguyên tắc. Không dùng nó để chế tạo hoặc kiểm tra kích thước. Bản vẽ tiêu chuẩn hoặc catalog của nhà sản xuất phải được dùng cho cỡ cụ thể.
Vì sao Code 61 và Code 62 không lắp lẫn?
Hai code có khác biệt ở các kích thước chức năng như khoảng cách lỗ bulông, hình học đầu mặt bích, chiều cao vùng flange head hoặc chi tiết kẹp tùy cỡ. Nếu cố ghép sai code, bulông có thể không thẳng, kẹp không tỳ đúng, O-ring không được nén đồng đều hoặc đầu mặt bích không nằm đúng tâm.
Một số chi tiết trông gần giống khi nhìn ngoài, đặc biệt khi đã lắp trên máy. Vì vậy cần đo và đối chiếu:
đường kính hoặc kích thước danh nghĩa của cổng;
khoảng cách tâm lỗ theo hai phương;
đường kính bulông;
kích thước đầu mặt bích;
độ dày và hình dạng móng kẹp;
mã khắc Code 61/62 hoặc 61/62 trên linh kiện;
rãnh O-ring và kích thước seal.
Không khoan lại móng kẹp, dùng bulông nhỏ hơn hoặc ép lắp để “chuyển” giữa hai code. Những thay đổi đó làm mất cơ sở đánh giá tải và độ kín của thiết kế.
Nhãn 3000/6000 PSI cần hiểu thế nào?
Trên thị trường Việt Nam, Code 61 thường được gọi là mặt bích SAE 3000 PSI; Code 62 thường gọi là SAE 6000 PSI. Đây là nhãn nhận diện nhanh, không thay cho pressure rating.
Ba lý do:
tiêu chuẩn áp dụng dải áp suất theo cỡ, không gán một giá trị duy nhất cho mọi kích thước;
đầu hàn, đầu bấm, adapter, kẹp, bulông và cổng có thể có giới hạn khác nhau;
nhiệt độ, vật liệu O-ring, môi chất và tải động ảnh hưởng khả năng làm việc của cụm.
Khi nhận báo giá hoặc bản vẽ chỉ ghi “SAE 6000”, cần yêu cầu thêm cỡ, code, vật liệu và rating của mã cụ thể. Khi thiết kế, áp suất cho phép của cụm bằng giới hạn thấp nhất trong toàn bộ đường truyền tải.
Cách nhận diện mặt bích đang có trên máy
Đọc mã khắc
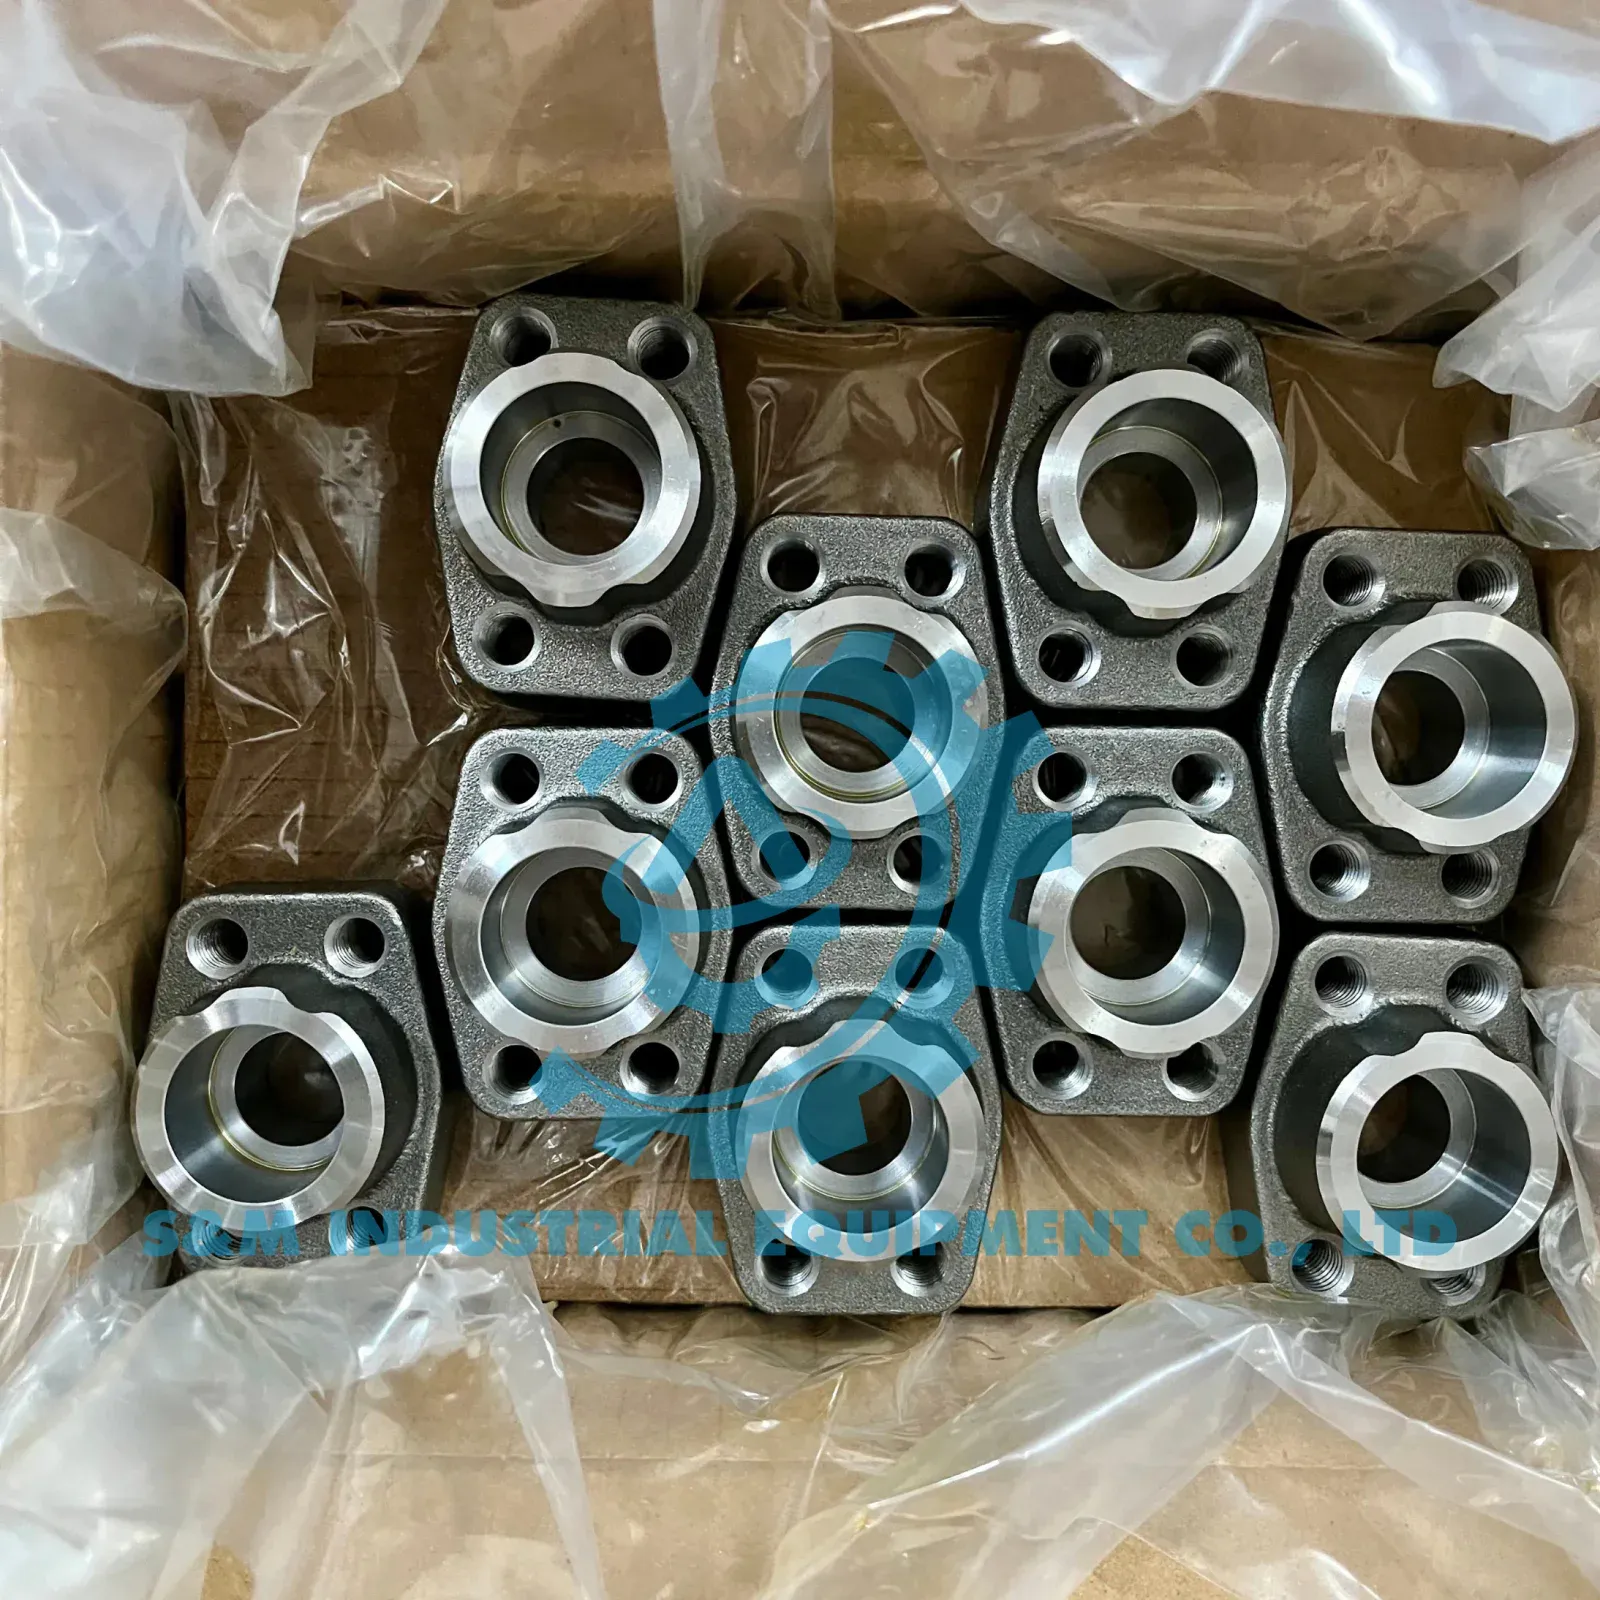
Tìm ký hiệu trên cổng, móng kẹp, đầu mặt bích hoặc thân adapter. Mã model thường cho phép truy ngược code và cỡ đáng tin cậy hơn đo thủ công.
Đo bolt pattern
Sau khi cô lập và xả hết áp suất, đo khoảng cách tâm lỗ bulông theo chiều ngang và dọc. Chụp ảnh thẳng góc với thước đo. Không đo từ mép ngoài của hai bulông rồi coi đó là khoảng cách tâm nếu chưa hiệu chỉnh đường kính.
Đo cổng và đầu mặt bích
Ghi đường kính lỗ dòng, kích thước ngoài đầu mặt bích, chiều cao vùng kẹp và đường kính bulông. Nếu thay cả cụm ống, ghi thêm chuẩn và cỡ đầu phía còn lại.
Quan sát O-ring và rãnh seal
O-ring cũ có thể bị dẹt hoặc trương nở nên không dùng nó làm dưỡng kích thước duy nhất. Cần tra kích thước seal từ mã cổng và catalog. Ghi môi chất và nhiệt độ để chọn vật liệu gioăng phù hợp.
Đối chiếu catalog
So tất cả số đo với bảng Code 61 hoặc Code 62 của đúng cỡ. Một kích thước trùng không đủ để kết luận; cần kiểm tra toàn bộ pattern và mặt cắt chức năng.
Chọn Code 61 hay Code 62 cho thiết kế mới
Không bắt đầu bằng câu hỏi “3000 hay 6000 PSI” nếu chưa có hồ sơ tải. Hãy xác định:
áp suất làm việc lớn nhất và đỉnh xung;
lưu lượng và cỡ đường dẫn cần thiết;
loại lưu chất, nhiệt độ và môi trường;
chế độ rung, va đập và chu kỳ tải;
loại cổng trên thiết bị;
vật liệu đầu mặt bích và phương pháp gắn với ống;
yêu cầu bảo trì, tháo lắp và không gian thao tác;
tiêu chuẩn bắt buộc trong hồ sơ máy.
Nếu thiết bị đã có cổng Code 61, không chuyển sang đầu Code 62 chỉ vì muốn tăng rating. Rating của cổng đúc hoặc thân thiết bị vẫn là giới hạn. Mọi thay đổi code phải được kỹ sư thiết kế đánh giá toàn bộ cổng, thành phần chịu lực và điều kiện lắp.
Bích hàn lồng, bích ren hay đầu bấm?
Bích hàn lồng
Đầu ống được lắp vào vùng socket và hàn theo quy trình phù hợp. Cần kiểm soát vật liệu, kích thước ống, quy trình hàn, làm sạch, biến dạng và kiểm tra sau hàn. Không suy áp suất của mối hàn từ rating mặt bích.
Bích ren
Phía sau đầu mặt bích dùng kết nối ren. Phải xác định chuẩn ren, kiểu làm kín và giới hạn của adapter. Ren BSPP, BSPT và NPT không được coi là tương đương.
Đầu bấm ống mềm
Flange head được bấm với ống thủy lực bằng hệ insert/ferrule được phê duyệt. Ống, đầu bấm, profile bấm và code mặt bích đều phải đúng. Rating của cụm không được vượt mức thấp nhất trong các thành phần.
Bích mù
Dùng để đóng cổng trong cấu hình cho phép. Cần đúng code, cỡ, O-ring, kẹp và bulông; không thay bằng một tấm thép tự gia công khi chưa có thiết kế được kiểm chứng.
Chọn O-ring và bulông
O-ring phải có đúng kích thước và vật liệu tương thích với lưu chất, nhiệt độ và môi trường. Seal cũ đã biến dạng không nên tái sử dụng nếu quy trình bảo trì yêu cầu thay mới. Rãnh và bề mặt tỳ phải sạch, không có xước xuyên qua vùng làm kín.
Bulông phải đúng đường kính, bước ren, chiều dài và cấp bền trong catalog. Dùng bulông quá dài có thể chạm đáy lỗ ren; quá ngắn làm thiếu chiều dài ăn ren. Bốn bulông cần được siết theo trình tự chéo và giá trị do nhà sản xuất quy định để phân bố lực đều.
Không bôi chất bôi trơn tùy ý rồi dùng lại mô-men cho ren khô; ma sát thay đổi sẽ làm lực kẹp khác. Điều kiện ren, chất bôi trơn và mô-men phải theo cùng một hướng dẫn kỹ thuật.
Lỗi lắp đặt thường gặp
Dùng sai code hoặc sai cỡ
Đây là lỗi cơ bản nhưng khó nhận ra nếu chỉ nhìn bằng mắt. Cần kiểm tra pattern và mã trước khi lắp.
Tái sử dụng O-ring hỏng
O-ring bị cắt, dẹt, cứng hoặc trương không thể bảo đảm độ kín. Cũng không dùng seal có tiết diện “gần giống”.
Siết một bulông hết lực trước
Cách siết này làm đầu mặt bích nghiêng và nén seal không đều. Siết từng bước theo đường chéo.
Đường ống kéo lệch cổng
Nếu phải dùng bulông để kéo hai bề mặt vào nhau, tuyến ống đang tạo ứng suất lắp. Cần chỉnh tuyến và giá đỡ trước.
Bề mặt bẩn hoặc xước
Hạt kim loại, cát và xước ở vùng seal có thể tạo đường rò. Làm sạch bằng phương pháp phù hợp và bảo vệ cổng trong thời gian chờ lắp.
Kiểm tra rò bằng tay
Không dùng tay chạm quanh mặt bích khi hệ thống có áp. Tia dầu áp suất cao có thể gây chấn thương xuyên da. Dùng tấm dò hoặc phương pháp kiểm tra được phê duyệt sau khi thiết lập vùng an toàn.
Checklist đặt hàng
Code 61 hay Code 62 theo bản vẽ/catalog;
cỡ danh nghĩa và kích thước bolt pattern;
kiểu đầu: hàn lồng, ren, bấm ống, adapter hay bích mù;
vật liệu và lớp phủ;
áp suất làm việc, xung áp, nhiệt độ và môi chất;
vật liệu O-ring;
kiểu kẹp liền hoặc kẹp chẻ;
thông số bulông và yêu cầu chứng từ;
kích thước ống hoặc mã ống mềm ở phía sau;
ảnh mã khắc, cổng, mặt seal và thước đo;
số lượng và thời gian cần hàng.
Xem thêm danh mục mặt bích thủy lực và trang mặt bích hàn lồng tiêu chuẩn SAE. Nếu chưa xác định được code, hãy gửi ảnh và số đo qua trang liên hệ; không lắp thử hai cụm khác code để kiểm tra.
Nguồn kỹ thuật tham khảo
Ghi chú biên tập: Nội dung do SMIE tổng hợp từ trang tiêu chuẩn và dữ liệu sản phẩm được dẫn nguồn. Bài viết không cung cấp bảng kích thước chế tạo; phải dùng bản tiêu chuẩn đầy đủ và catalog của đúng mã khi thiết kế, lắp hoặc nghiệm thu.