Series LL, L và S trong DIN 2353 khác nhau thế nào?
Cách phân biệt series LL, L và S của đầu nối DIN 2353/ISO 8434-1 theo OD ống, ren, kích thước thân, mã sản phẩm và pressure rating của đúng catalog.
Mục lục bài viết
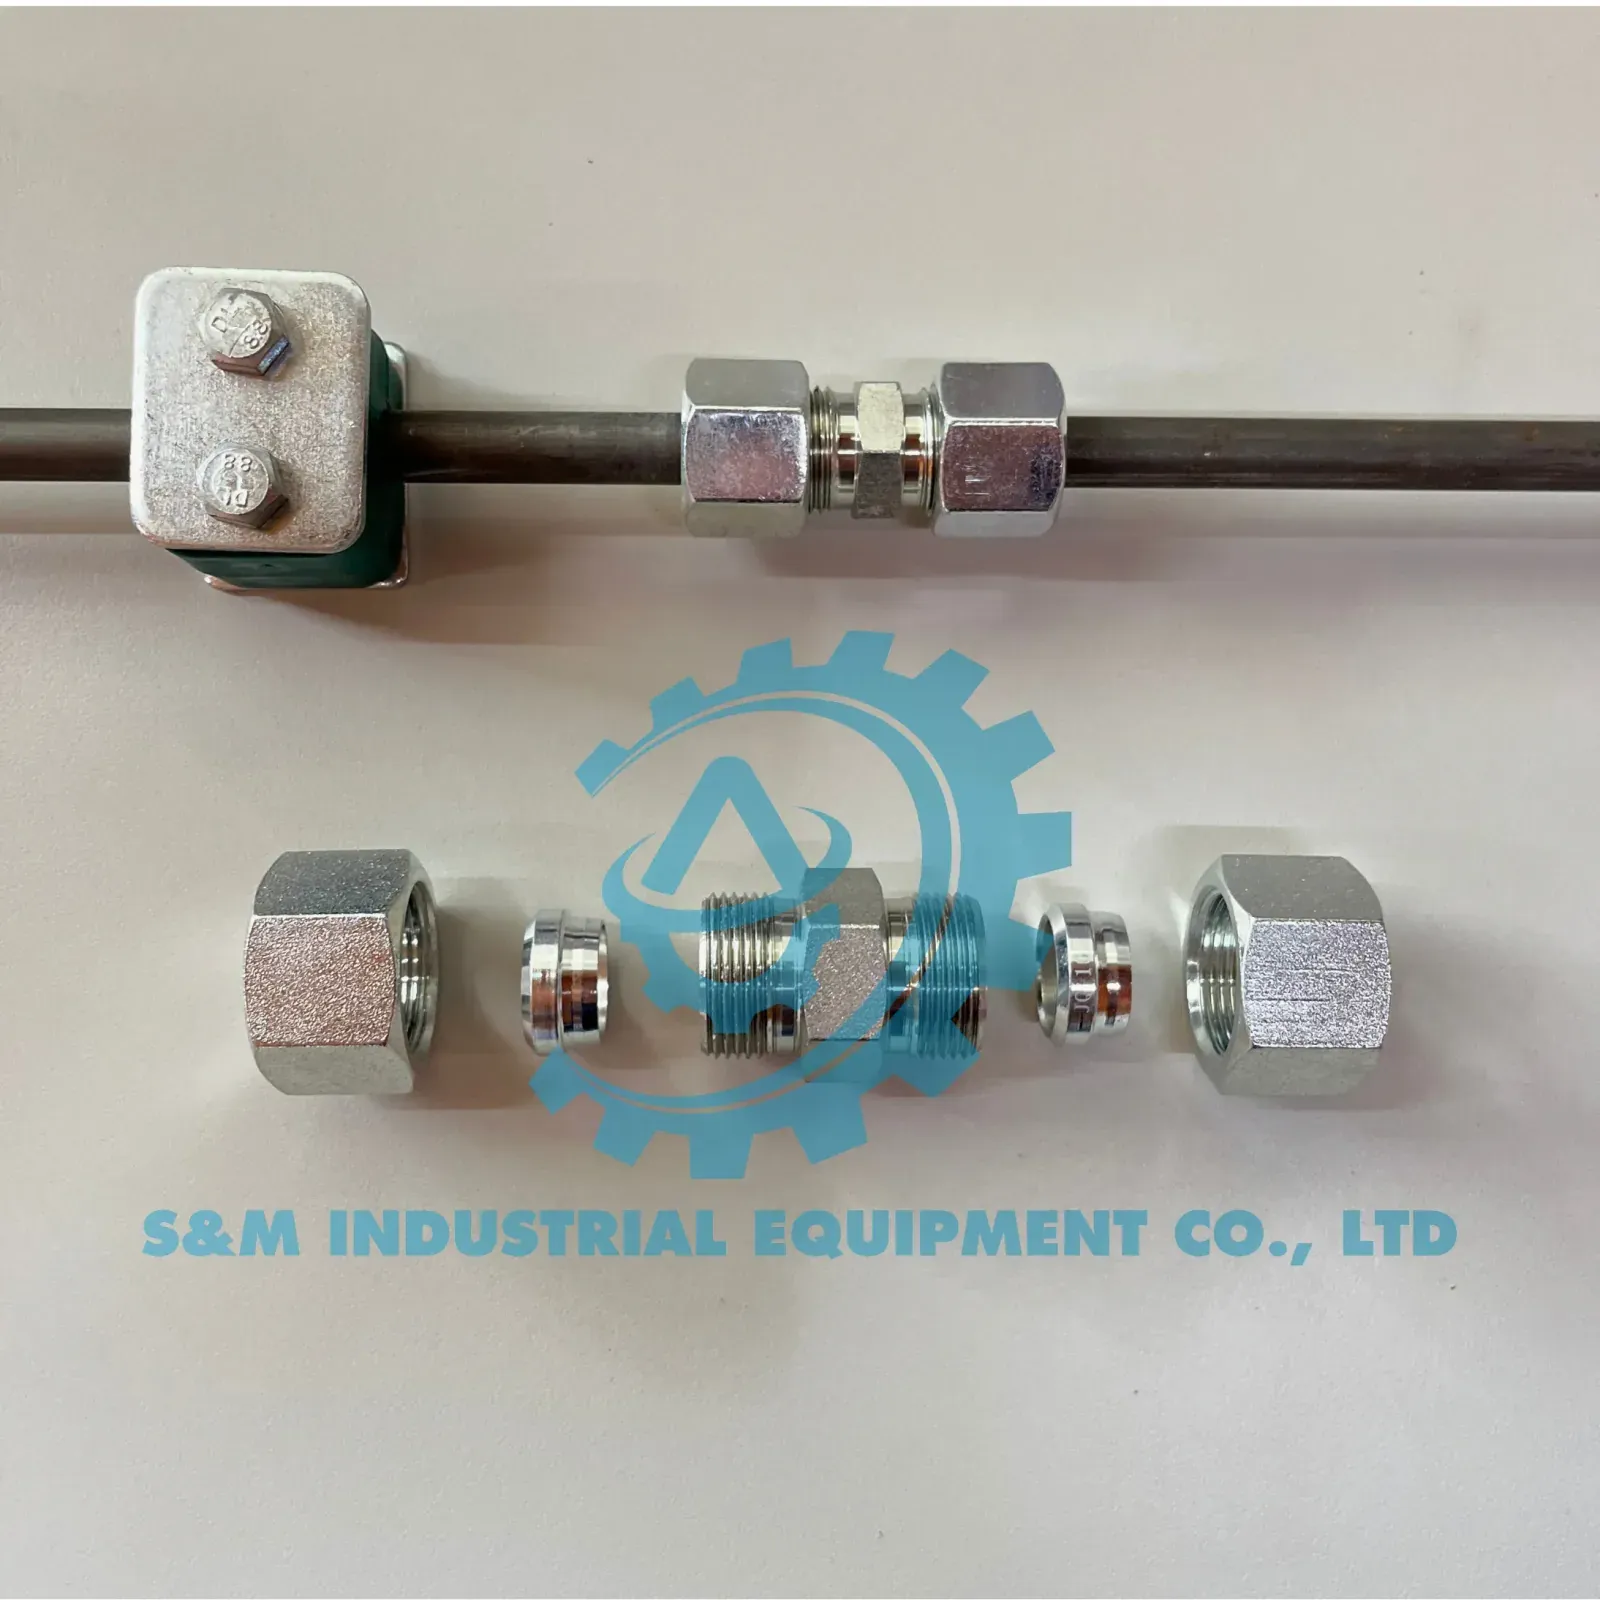
LL, L và S là ba series thường gặp trong hệ đầu nối ống côn 24° theo DIN 2353/ISO 8434-1. LL thường được gọi là extra-light, L là light và S là heavy. Các tên này giúp phân nhóm kích thước và phạm vi sản phẩm; chúng không phải ba nhãn áp suất cố định có thể áp cho mọi cỡ, mọi hình dạng hoặc mọi nhà sản xuất.
Để nhận diện đúng, phải đối chiếu đồng thời đường kính ngoài ống, ren của đai ốc/thân, kích thước lục giác, hình học côn, mã khắc và bảng kích thước của đúng catalog. Không chọn L hay S chỉ bằng độ dày nhìn thấy, và không thay một series bằng series khác vì đai ốc có vẻ vặn được vài vòng.
LL, L và S có ý nghĩa gì?
Hệ DIN 2353 được thị trường dùng để gọi nhóm đầu nối ống metric có mặt côn 24°. ISO 8434-1 là tiêu chuẩn hiện hành quy định yêu cầu chung và kích thước cho đầu nối côn 24° dùng vòng cắt hoặc côn có O-ring trong phạm vi của tiêu chuẩn.
Các nhà sản xuất như STAUFF phân loại dải đầu nối thép thành:
LL – Extra-Light Series: nhóm tải nhẹ hơn trong dải sản phẩm tương ứng;
L – Light Series: nhóm light, phổ biến trong nhiều ứng dụng công nghiệp và mobile;
S – Heavy Series: nhóm heavy cho điều kiện đòi hỏi cao hơn theo rating của đúng mã.
Từ “light” hay “heavy” không thay thế việc tính toán. Rating thay đổi theo OD ống, dạng đầu nối, vật liệu và sản phẩm. Ngay trong cùng series, một co, tee hoặc đầu chuyển có thể có giới hạn khác một nối thẳng.
Bài DIN 2353 là gì trình bày cấu tạo thân, đai ốc, vòng cắt và nguyên lý côn 24°. Bài này tập trung vào ranh giới giữa ba series.
Vì sao không thể chọn series chỉ theo tên?
Series là một phần của hệ kích thước. Nó liên hệ tới các yếu tố như OD ống được hỗ trợ, ren lắp đai ốc, kích thước thân, lục giác và khả năng làm việc được nhà sản xuất công bố. Một OD có thể xuất hiện ở hơn một series nhưng dùng ren và thân khác nhau. Ngược lại, một cỡ ren nhìn gần giống không chứng minh series giống nhau.
Ví dụ nhận diện thực tế thường bắt đầu từ OD ống 12 mm. Thông tin này chưa đủ vì 12 mm có thể xuất hiện trong các cấu hình khác nhau. Người kiểm tra cần thêm mã khắc, ren, kích thước lục giác và bản vẽ catalog. Không nên dùng một bảng tra không rõ hãng để kết luận mã thay thế.
Bảng so sánh định hướng
Tiêu chí | LL | L | S | Cách xác nhận |
|---|---|---|---|---|
Tên thường dùng | Extra-light | Light | Heavy | Catalog nhà sản xuất |
Phạm vi OD | Cỡ nhỏ trong dải tương ứng | Dải metric phổ biến | Dải heavy theo hãng | Bộ lọc hoặc bảng kích thước |
Ren và thân | Theo bảng LL | Theo bảng L | Theo bảng S | Đo và đối chiếu toàn bộ cụm |
Mức làm việc | Theo đúng mã và cỡ | Theo đúng mã và cỡ | Theo đúng mã và cỡ | Pressure table của catalog |
Khả năng lắp lẫn | Không giả định | Không trộn với LL/S | Không trộn với LL/L | Mã sản phẩm và hướng dẫn hãng |
Ứng dụng | Chỉ chọn trong phạm vi hãng công bố | Nhiều mạch công nghiệp/mobile | Điều kiện nặng hơn theo rating | Hồ sơ tải của hệ thống |
Bảng không cung cấp giá trị áp suất hay kích thước chế tạo. Nó chỉ cho thấy series phải được xác định trước khi chọn đai ốc, vòng cắt, thân fitting hoặc dụng cụ lắp.
Dữ liệu thứ nhất: đường kính ngoài ống
DIN 2353 chọn theo đường kính ngoài ống, không theo ID, DN hay cỡ ren. Đo OD tại đoạn ống còn tròn, sạch, không có sơn hoặc lớp bọc dày. Dùng thước cặp và đo theo ít nhất hai phương để phát hiện ống méo.
Ghi thêm chiều dày thành ống và vật liệu. Một fitting đúng OD chưa chắc phù hợp nếu thành ống quá mỏng, vật liệu khác hoặc ứng dụng cần ống lót gia cường theo hướng dẫn của hãng.
Khi tháo mẫu, phải cô lập và xả áp hoàn toàn. Không cắt ống trên hệ thống còn năng lượng tích trữ.
Dữ liệu thứ hai: ren đai ốc và thân fitting
Ren giữ đai ốc là một dấu hiệu quan trọng của series. Đo đường kính đỉnh ren và bước ren bằng dưỡng phù hợp, nhưng không dùng riêng một kích thước để kết luận. Ren có dung sai, bẩn hoặc hư hỏng có thể làm số đo sai.
Đai ốc của series khác đôi khi có thể bắt đầu ăn ren. Điều đó không chứng minh tương thích. Nếu tiếp tục siết, vòng cắt có thể làm việc sai vị trí, mặt côn không tiếp xúc đúng hoặc ren bị phá.
Với đầu còn lại là BSPP, BSPT, NPT, JIC hoặc ORFS, cần nhận diện riêng. Ren kết nối thiết bị không nhất thiết cho biết series của đầu ống côn 24°.
Dữ liệu thứ ba: kích thước lục giác và chiều dài thân
Lục giác giúp phân biệt các cụm có OD và ren gần nhau. Đo bề rộng qua hai mặt phẳng đối diện, không đo qua góc. Ghi kích thước của thân và đai ốc riêng.
Ngoài lục giác, đo chiều dài tổng, chiều dài đến vai và các khoảng chức năng trên bản vẽ. Với nối vuông hoặc tee, đánh dấu từng cổng để không nhầm nhánh. Một phép đo trùng không đủ; cần khớp cả bộ kích thước.
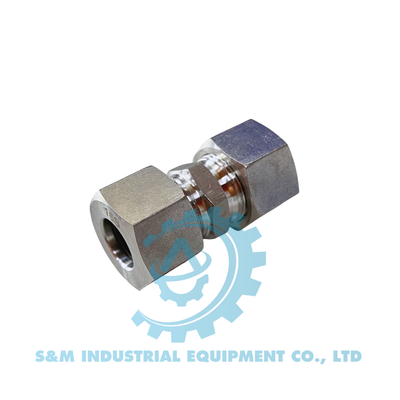
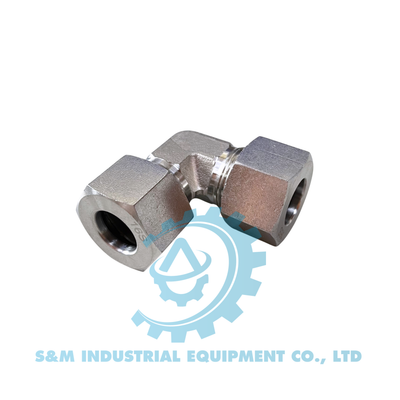
Các sản phẩm như nối thẳng 2 đầu tán bắp và nối vuông 2 đầu tán bắp có hình dạng khác nhau nhưng cùng yêu cầu xác định series ở từng đầu ống.
Dữ liệu thứ tư: mã khắc và part number
Mã khắc là bằng chứng tốt hơn màu, lớp phủ hoặc cảm giác trọng lượng. Chụp rõ mọi mặt của thân, đai ốc và bao bì. Part number thường mã hóa hình dạng, cỡ ống, series, vật liệu hoặc seal theo quy ước của hãng.
Không tách một phần mã rồi suy toàn bộ. Chữ “S” trong một vị trí có thể mang nghĩa khác nếu không đọc theo cấu trúc part number. Hãy dùng catalog cùng phiên bản và đúng nhà sản xuất.
Nếu không còn mã, coi kết luận từ đo đạc là nhận diện cần xác minh. Không gắn nhãn chắc chắn cho một chi tiết chỉ dựa vào ảnh.
Dữ liệu thứ năm: pressure rating của đúng mã
Không có một giá trị chung cho mọi LL, L hoặc S. Áp suất cho phép phụ thuộc:
cỡ và OD ống;
hình dạng fitting;
vật liệu và lớp phủ;
nhiệt độ;
vòng cắt hoặc seal;
điều kiện lắp;
loại tải, xung và rung;
tiêu chí thử của nhà sản xuất.
STAUFF mô tả dải 24° bằng thép với mức rated pressure “up to” một giá trị tối đa cho một số cấu hình. Không được áp giá trị tối đa đó cho mọi sản phẩm trong dải. Khi lập hồ sơ, trích đúng dòng part number và cỡ trong bảng rating.
Rating của cụm bằng giới hạn thấp nhất trong ống, fitting, seal và cổng thiết bị. Dùng thân S không nâng rating của một ống hoặc cổng có giới hạn thấp hơn.
Quy trình nhận diện LL, L hay S tại hiện trường
Dừng máy, cô lập năng lượng và xả áp.
Chụp tổng thể vị trí để thấy hướng tuyến và kiểu đầu nối.
Chụp mã khắc trên thân và đai ốc trước khi làm sạch mạnh.
Đo OD cùng chiều dày ống.
Đo đường kính ren, bước ren và kích thước lục giác.
Ghi dạng nối: thẳng, vuông, tee, xuyên vách, giảm hoặc adapter.
Nhận diện đầu kết nối còn lại và mặt làm kín.
So toàn bộ số đo với catalog của hãng nghi ngờ.
Kiểm tra rating cho đúng part number, cỡ, vật liệu và nhiệt độ.
Chỉ đặt mã thay thế sau khi xác nhận khả năng tương thích của cả cụm.
Nếu không thể tháo mẫu, gửi ảnh có thước tham chiếu nhưng đánh dấu các kích thước là ước lượng. Việc đặt hàng cho ứng dụng quan trọng nên chờ số đo trực tiếp hoặc bản vẽ.
Ví dụ cách đọc một yêu cầu
Yêu cầu “nối thẳng DIN 2353 cho ống 12 mm” còn thiếu. Một yêu cầu có thể xem xét được cần ghi:
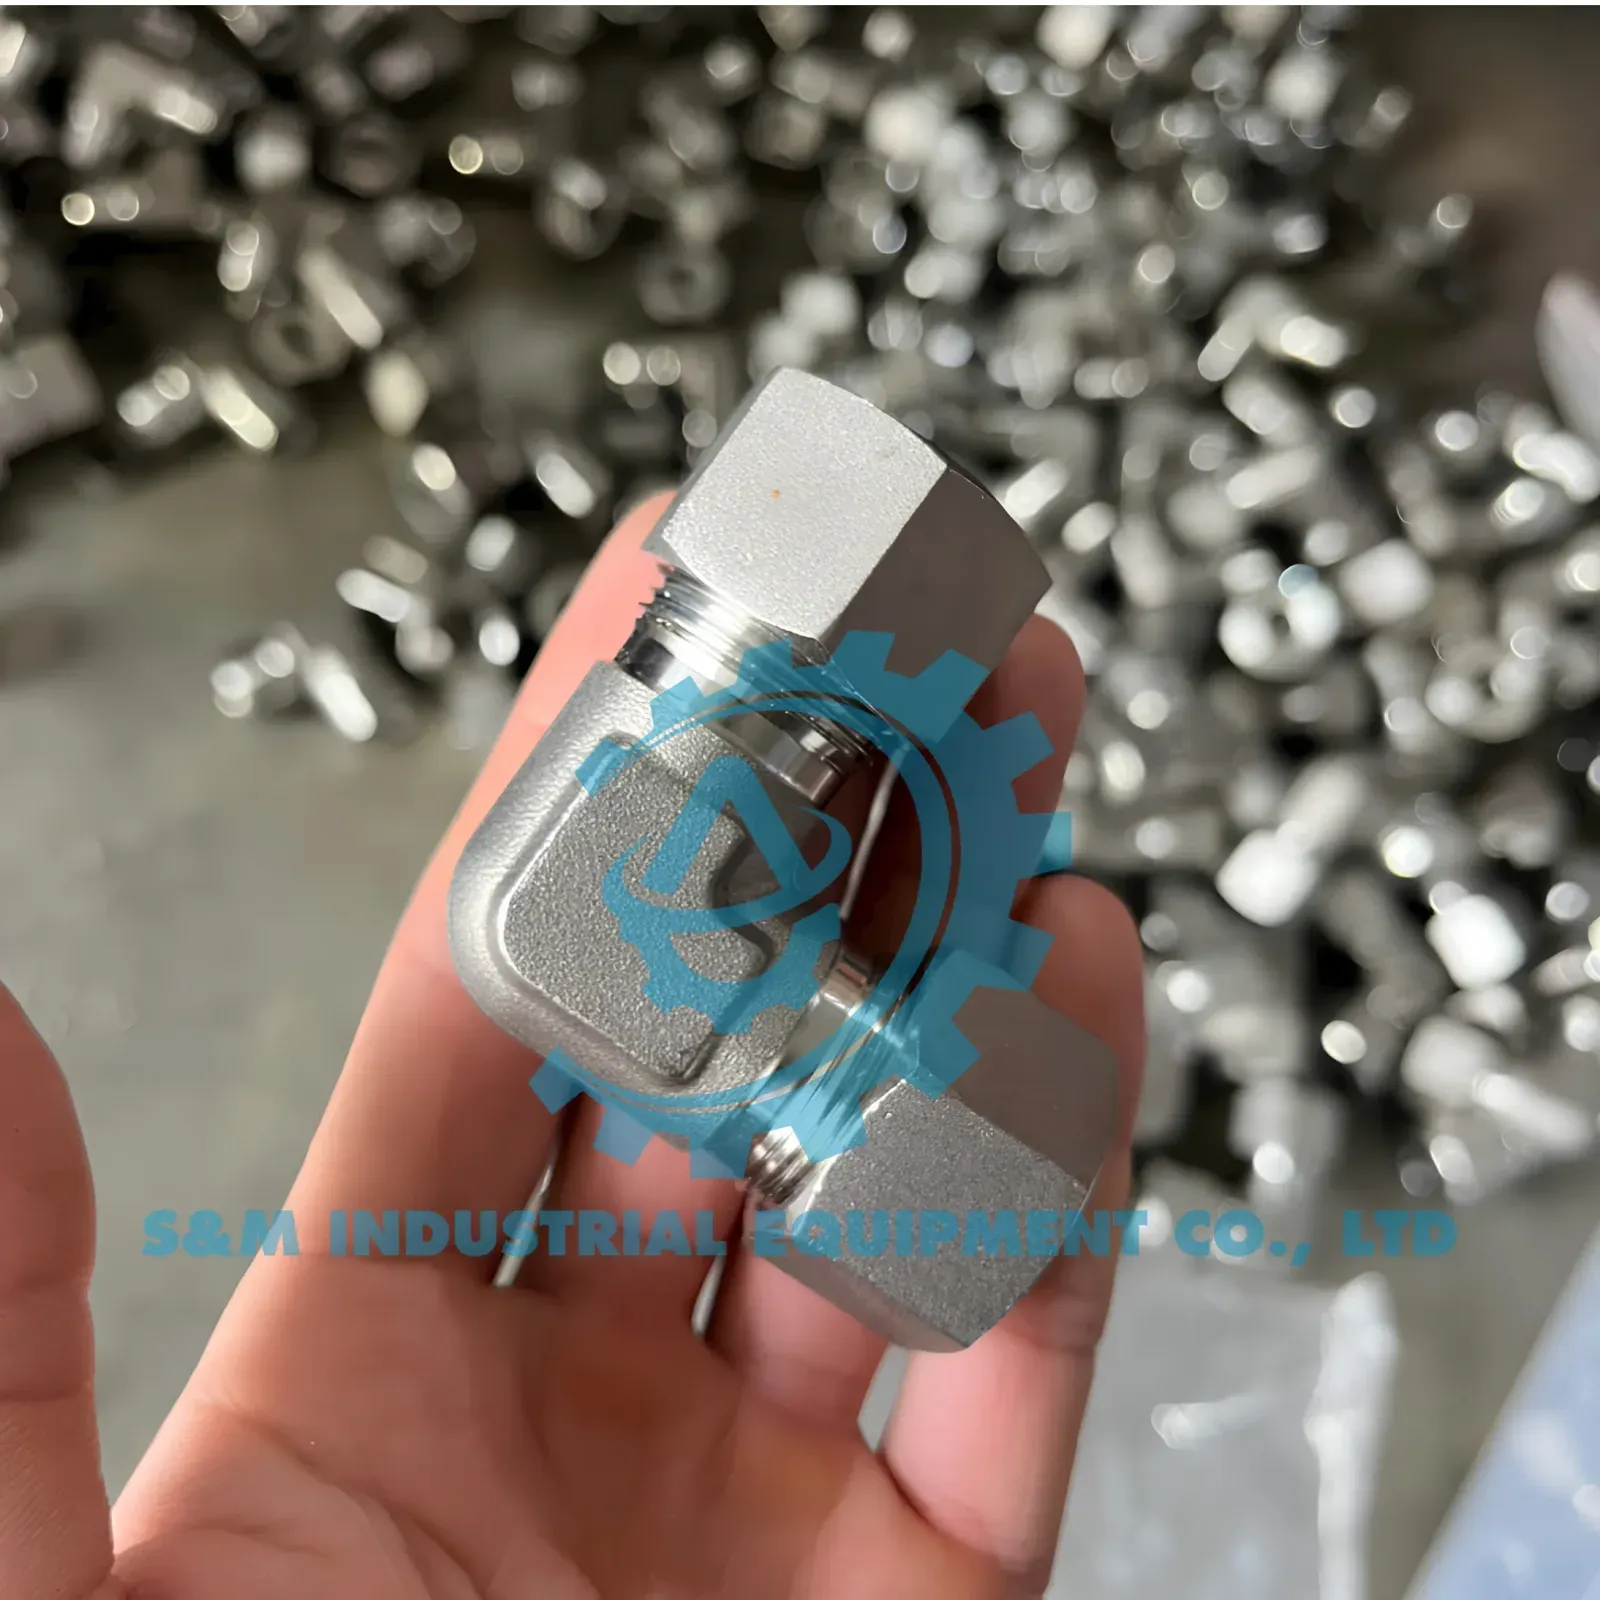
nối thẳng hai đầu hay một đầu ống–một đầu ren;
OD 12 mm và chiều dày ống;
series đã xác nhận hoặc toàn bộ số đo để xác định;
vật liệu thân, đai ốc và vòng cắt;
chuẩn đầu còn lại nếu có;
áp suất làm việc, xung, nhiệt độ và môi chất;
hãng/model cần tương thích;
số lượng và yêu cầu chứng từ.
Nếu thay một fitting đang dùng, gửi thêm ảnh mặt côn và vòng cắt sau khi tháo an toàn. Vết xước, biến dạng hoặc dấu lắp sai có thể cho thấy cần xử lý cả đoạn ống chứ không chỉ thay thân nối.
Có thể thay L bằng S để “chắc hơn” không?
Không. Series S thường có thân và phần cứng khác L. Thay riêng thân, đai ốc hoặc vòng cắt có thể làm cụm không khớp. Nếu thiết kế cần chuyển series, phải đánh giá lại ống, khoảng lắp, đầu còn lại, dụng cụ, quy trình lắp và rating toàn mạch.
Cũng không nên tiện adapter tại chỗ chỉ để ghép hai series nếu chưa có thiết kế được kiểm chứng. Adapter bổ sung tạo thêm bề mặt làm kín và chiều dài, có thể làm thay đổi tải lên đường ống.
Lỗi nhận diện thường gặp
Dùng màu để phân biệt
Màu lớp phủ không phải mã series chung. Ánh sáng, lớp mạ và tình trạng sử dụng làm màu thay đổi.
Gọi S là “chịu 600 bar” cho mọi cỡ
Một nhãn áp suất duy nhất bỏ qua cỡ và hình dạng. Phải trích rating của đúng mã.
Trộn đai ốc và vòng cắt khác hãng
Kích thước danh nghĩa giống nhau không đồng nghĩa nhà sản xuất phê duyệt tổ hợp. Dung sai, hình học và quy trình lắp có thể khác.
Đo ren nhưng bỏ qua côn
Ren chỉ tạo lực lắp; bề mặt làm kín nằm ở vùng chức năng của cụm. Phải kiểm tra côn, vòng cắt hoặc O-ring.
Chọn từ ảnh trên mạng
Ảnh sản phẩm không có tỷ lệ tin cậy và có thể đại diện nhiều biến thể. Dùng bản vẽ và part number.
Checklist gửi yêu cầu báo giá
ảnh tổng thể và ảnh từng mặt có mã;
OD, chiều dày và vật liệu ống;
series LL/L/S nếu đã xác nhận;
đường kính ren, bước ren và lục giác;
hình dạng fitting và cỡ từng cổng;
chuẩn cùng mặt kín của đầu còn lại;
vật liệu, lớp phủ và loại seal;
áp suất, xung, nhiệt độ và môi chất;
hãng/model cần tương thích;
số lượng và chứng từ cần có.
Xem danh mục đầu nối tán bắp và trang liên hệ để gửi ảnh, số đo và điều kiện làm việc. SMIE sẽ cần đối chiếu catalog trước khi xác nhận mã; không nên mua chỉ theo nhãn LL, L hoặc S.
Nguồn kỹ thuật tham khảo
Ghi chú biên tập: Bảng và ví dụ trong bài dùng để nhận diện dữ liệu cần kiểm tra, không thay thế bảng kích thước hoặc rating của đúng part number. Việc thay series phải được đánh giá trên toàn bộ cụm.