Đặt bấm ống thủy lực theo yêu cầu: 8 thông tin cần cung cấp
Checklist đặt bấm ống thủy lực theo yêu cầu: mã ống, áp suất, môi chất, size, chiều dài, hai đầu nối, góc clocking, tuyến lắp và lớp bảo vệ.
Mục lục bài viết
Để đặt bấm ống thủy lực theo yêu cầu, cần cung cấp ít nhất tám nhóm dữ liệu: vị trí và chức năng trên máy, mã ống, áp suất, môi chất và nhiệt độ, size, chiều dài hoàn thiện, cấu hình hai đầu nối, góc clocking cùng yêu cầu bảo vệ. Một ống mẫu cũ chỉ giúp nhận diện; nó không chứng minh thiết kế ban đầu đúng hoặc còn phù hợp với điều kiện vận hành hiện tại.
Sai một dữ liệu nhỏ có thể làm cụm không lắp được: cùng “ren 1/2” nhưng khác BSPP/BSPT/NPT; cùng chiều dài nhưng đo khác điểm chuẩn; hai đầu góc đúng loại nhưng lệch phương; ống đúng áp suất nhưng không tương thích môi chất hoặc không đủ bán kính uốn. Quy trình an toàn là chốt bản mô tả cụm trước khi cắt và bấm, sau đó kiểm tra thành phẩm theo bảng crimp của đúng hệ ống–đầu bấm.
Vì sao không nên chỉ mang ống cũ đến sao chép?
Ống cũ có thể đã giãn, co, xoắn, bị cắt ngắn khi sửa hoặc mất chữ in. Đầu nối có thể là chi tiết thay tạm, seal bị biến dạng và góc hai đầu đã xoay trong quá trình tháo. Nếu chỉ sao chép ngoại hình, các lỗi cũ được lặp lại mà không kiểm tra tải thực tế.
Hãy dùng mẫu cũ để lấy manh mối, đồng thời thu thập dữ liệu từ máy:
cổng kết nối và sơ đồ tuyến;
áp suất vận hành lớn nhất cùng đỉnh xung nếu biết;
môi chất và dải nhiệt độ;
chuyển động của cơ cấu ở toàn hành trình;
điểm chà sát, nguồn nhiệt và vùng có nguy cơ va đập;
yêu cầu của nhà chế tạo máy hoặc hồ sơ bảo trì.
Bài ống thủy lực 2 lớp và 4 lớp giải thích vì sao số lớp gia cường không đủ để chọn model.
1. Máy, vị trí lắp và chức năng của đường ống
Ghi tên máy, vị trí cụm và chức năng: đường áp, hồi, hút, pilot, thắng hoặc mạch phụ. Chụp một ảnh toàn cảnh để thấy hai cổng và đường đi, sau đó chụp cận từng đầu. Nếu tuyến chuyển động, chụp ở các vị trí giới hạn của hành trình.
Thông tin này giúp phát hiện các yêu cầu không thể thấy trên ống tháo rời: ống cần uốn khi xi lanh chạy, khoảng trống quanh đầu góc, nguy cơ ống chạm cạnh máy hoặc việc một đầu phải lắp trước đầu còn lại. Không dùng cụm ống làm dây kéo hoặc điểm chịu tải cơ học ngoài thiết kế.
2. Mã ống và chữ in trên thân
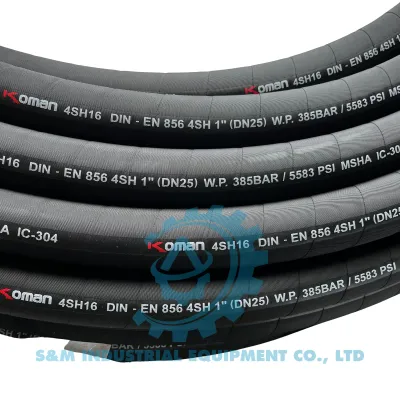
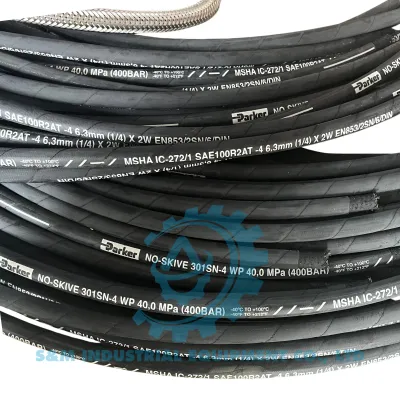
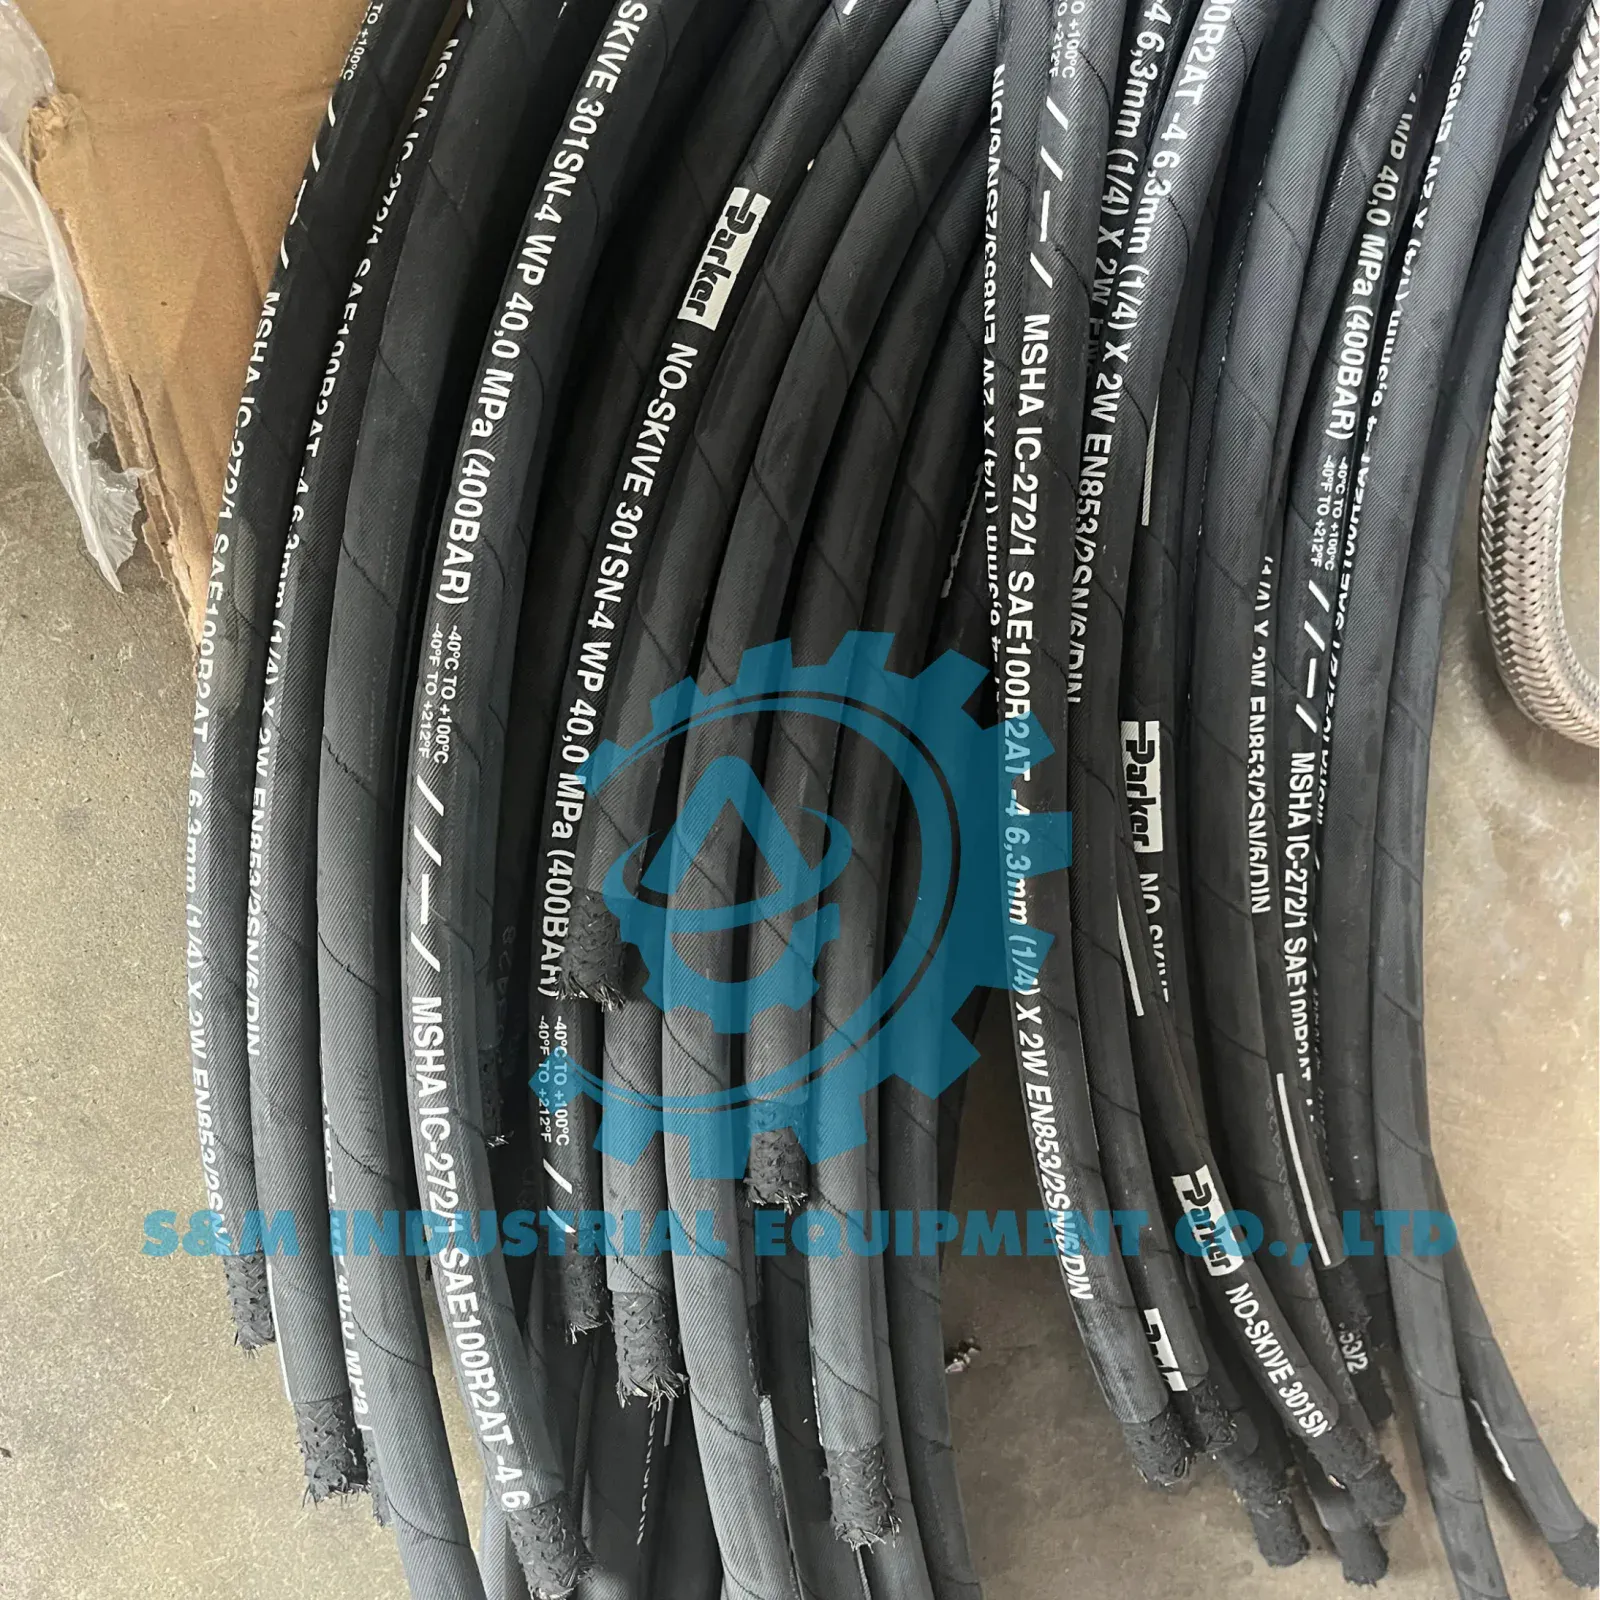
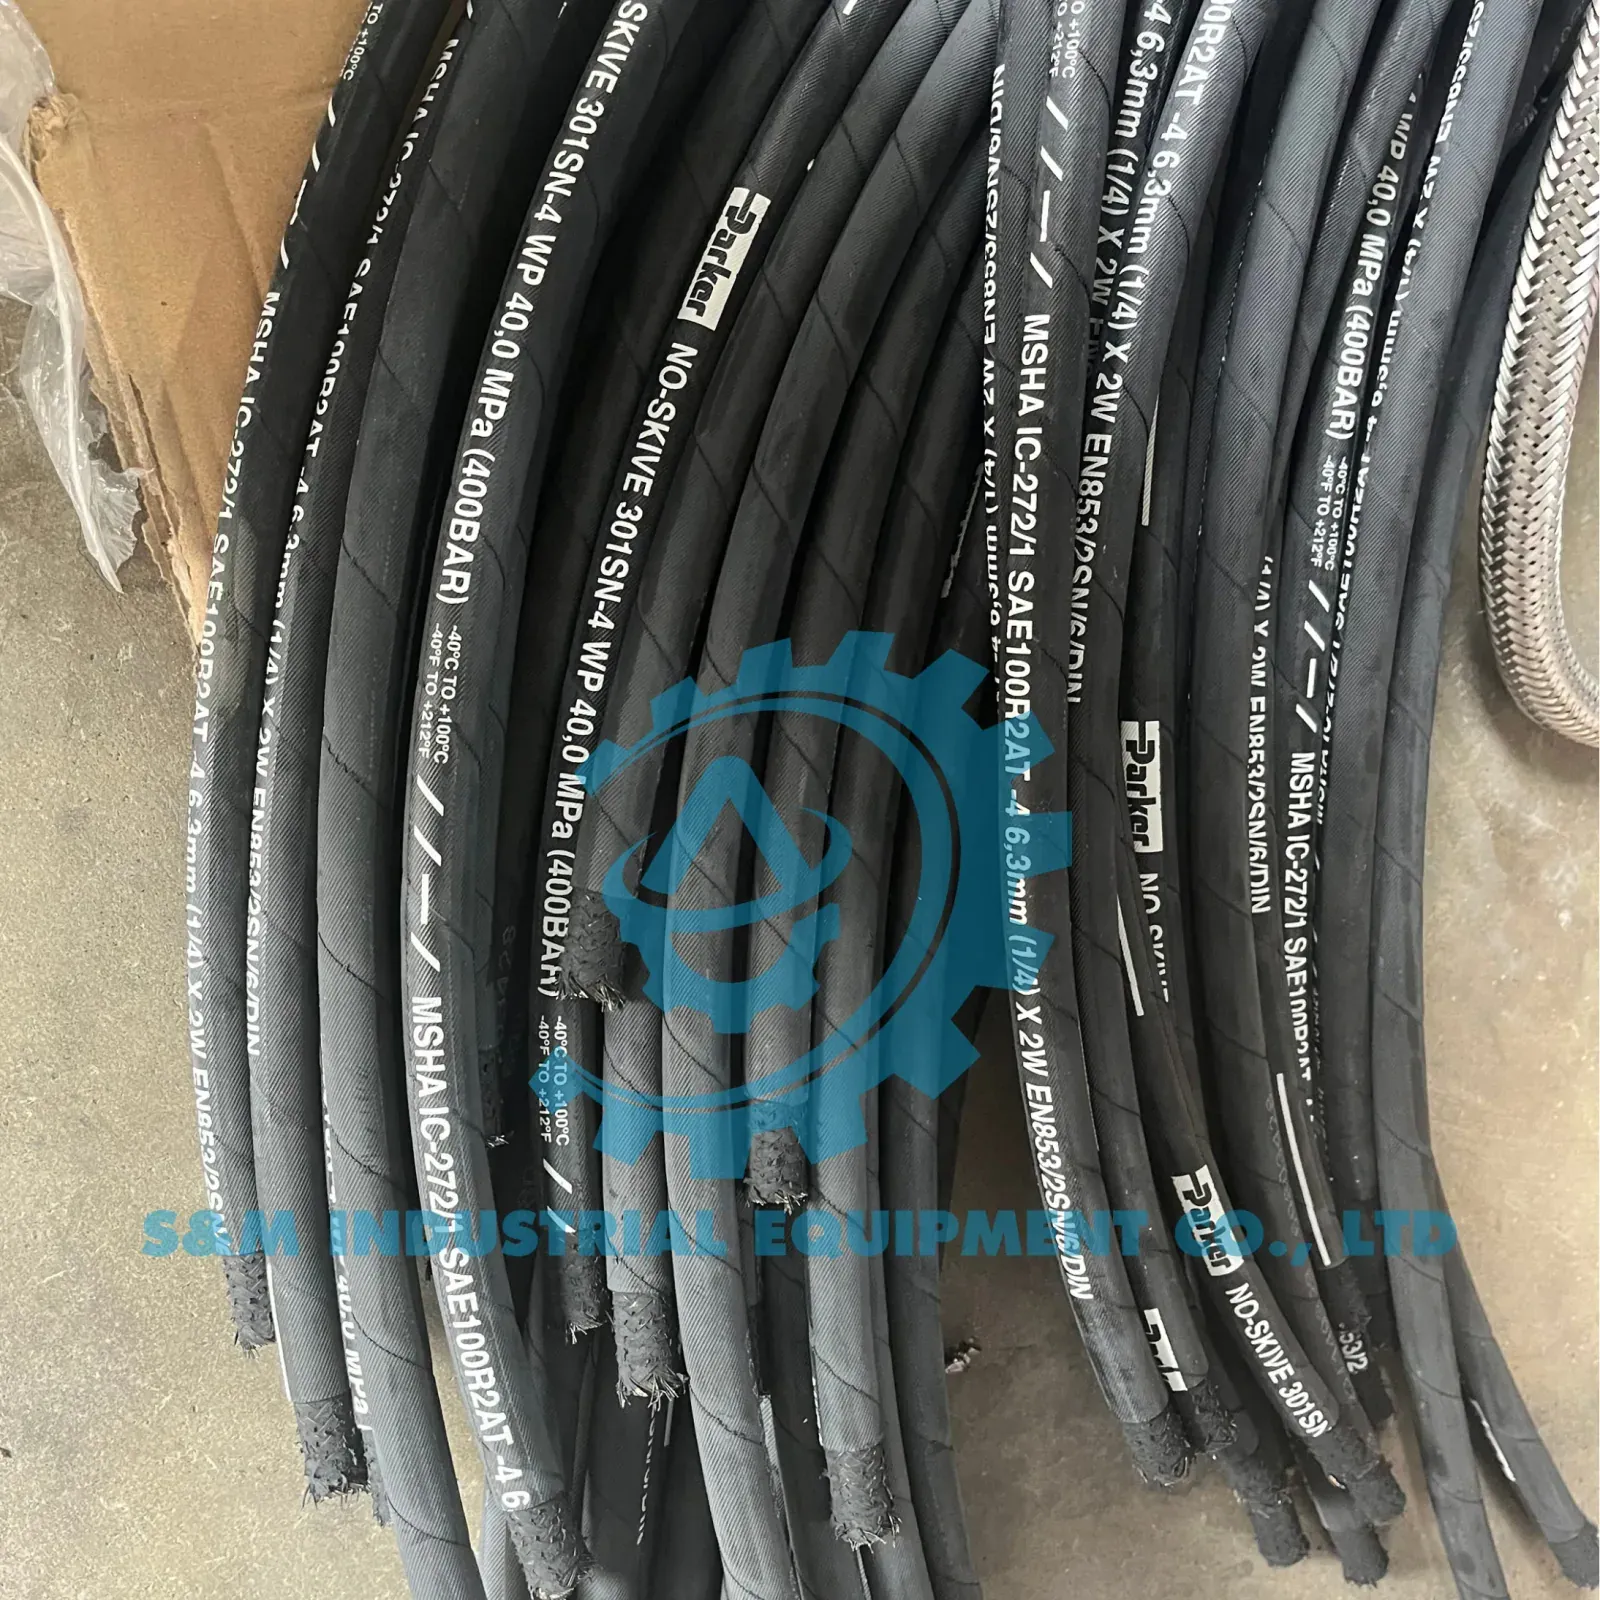
Chụp liên tục nhiều đoạn layline để ghi đủ hãng, series, tiêu chuẩn, size, áp suất, nhiệt độ, lô hoặc ngày nếu có. Không suy model từ màu vỏ. Hai ống có màu và đường kính ngoài giống nhau vẫn có thể khác lớp trong, gia cường, định mức và hệ đầu bấm.
Nếu chữ đã mờ, ghi cả ID, OD và cấu tạo nhìn thấy ở mặt cắt, nhưng đánh dấu đây là dữ liệu đo chứ không phải mã xác nhận. Với ứng dụng quan trọng, cần đối chiếu hồ sơ máy hoặc chọn lại từ điều kiện làm việc thay vì đoán mã.
Các trang ống thủy lực Koman và ống thủy lực Parker cho thấy các nhóm sản phẩm hiện có trên SMIE. Mã cuối cùng phải lấy từ catalog của đúng series.
3. Áp suất làm việc và xung áp
Cung cấp áp suất làm việc lớn nhất, không chỉ giá trị trung bình trên đồng hồ. Nếu mạch có van đóng nhanh, tải thay đổi, xi lanh chạm cuối hành trình hoặc chu kỳ đảo chiều liên tục, ghi thêm điều kiện xung. Khi chưa có dữ liệu, nên kiểm tra hồ sơ nhà chế tạo hoặc đo bằng thiết bị phù hợp.
Không dùng áp suất phá hủy làm áp suất vận hành. Rating của cụm hoàn thiện bị giới hạn bởi thành phần có mức cho phép thấp nhất: ống, insert, ferrule, đầu nối, seal và cổng thiết bị. Một đầu nối đúng ren nhưng rating thấp vẫn làm cả cụm không đạt.
4. Môi chất và nhiệt độ
Ghi tên lưu chất cụ thể: dầu khoáng, nước–glycol, ester, hóa chất, khí hoặc môi chất khác. Đồng thời cung cấp nhiệt độ lưu chất thấp nhất/cao nhất và nhiệt độ môi trường quanh tuyến. Ống gần động cơ, lò hoặc ống xả có thể chịu nhiệt bức xạ cao hơn nhiệt độ trong thùng dầu.
Tương thích phải được kiểm tra cho lớp ống trong, seal, insert và các lớp bảo vệ có tiếp xúc. Không mặc định một ống dùng được với mọi loại dầu. Nếu có quy trình rửa hóa chất hoặc vệ sinh định kỳ, cần đưa cả môi chất đó vào đánh giá.
5. Size ống theo ID hoặc dash size
Cỡ dòng chảy được xác định từ ID hoặc dash size của model, không từ đường kính ngoài. Ống quá nhỏ có thể tăng vận tốc, sụt áp và nhiệt; ống quá lớn có thể không đi vừa tuyến, tăng khối lượng hoặc không phù hợp cổng.
Khi có thiết kế mới, cung cấp lưu lượng lớn nhất, chiều dài tuyến và sụt áp cho phép để kỹ sư chọn cỡ. Khi thay thế, chụp layline và đo đầu nối; không đổi size chỉ để dùng một đầu có sẵn.
6. Chiều dài hoàn thiện và điểm đo
Cần ghi chiều dài cụm hoàn thiện theo điểm chuẩn của hai đầu nối. Với đầu thẳng, đầu góc, mặt bích hoặc đầu ren trong, điểm đo có thể khác nhau. Không ghi chiều dài phần cao su nhìn thấy và coi đó là chiều dài tổng.
Cách làm rõ:
Vẽ hai đầu nối và ký hiệu A–B.
Đánh dấu chính xác hai mặt hoặc tâm dùng làm điểm đo.
Ghi đơn vị milimét.
Ghi dung sai nếu máy yêu cầu.
Kiểm tra chiều dài ở tư thế tự nhiên, không kéo căng ống.
Catalog Gates và hướng dẫn lắp Danfoss đều phân biệt chiều dài cụm với chiều dài cắt ống thông qua kích thước khấu trừ của đầu nối. Đơn vị bấm phải dùng quy ước của hệ đầu nối đang gia công; khách hàng nên chốt chiều dài hoàn thiện và điểm đo, không tự tính chiều dài cắt nếu chưa có dữ liệu của hãng.
7. Cấu hình hai đầu nối
Mỗi đầu cần mô tả độc lập:
đầu thẳng, 45°, 90°, flange head hoặc loại khác;
ren ngoài/ren trong và chuẩn BSPP, BSPT, NPT, metric;
mặt loe JIC, ORFS, côn 24° hoặc mặt bích SAE;
cỡ, bước ren và kiểu seal;
vật liệu và yêu cầu lớp phủ;
đầu cố định hay swivel;
O-ring hoặc vòng đệm đi kèm nếu có.
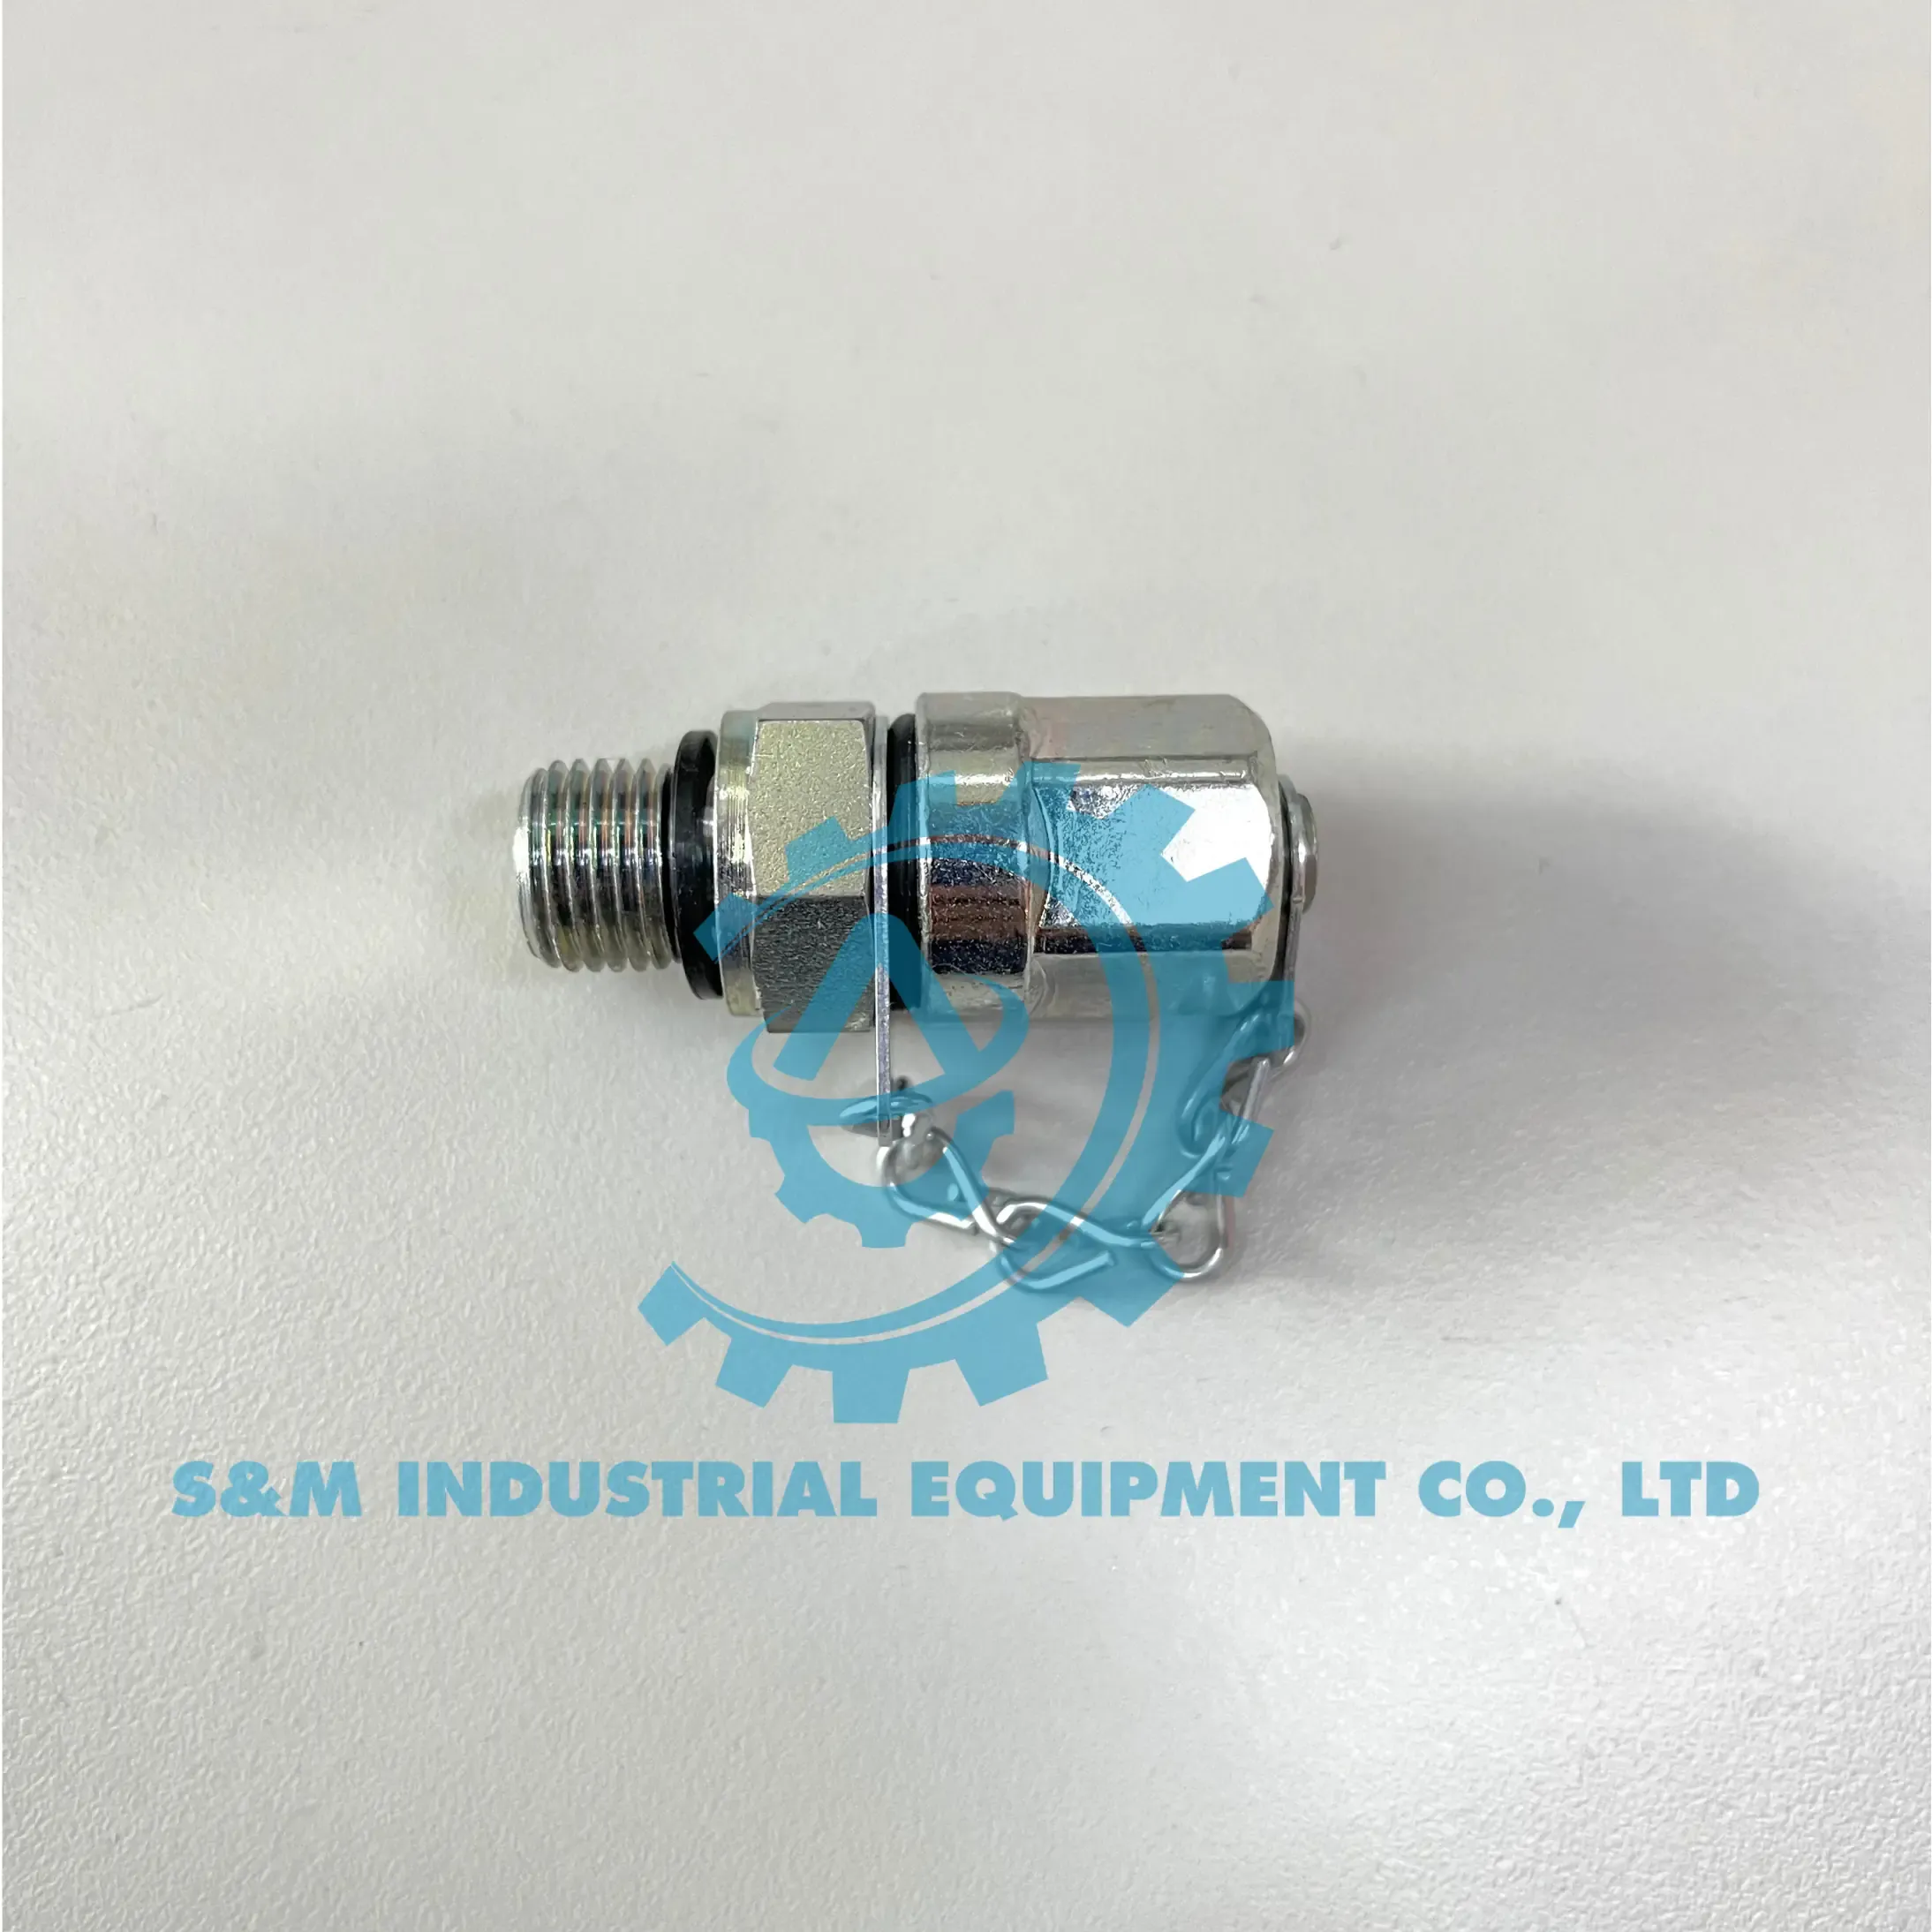
“Đầu 1/2 một bên, đầu 3/4 một bên” chưa đủ. Có thể dùng bài cách xác định ren thủy lực và bảng tra chuẩn ren để chuẩn bị ảnh cùng số đo.
Không tái sử dụng ferrule đã bấm. Không trộn ống, insert và ferrule từ các hệ khác nhau khi nhà sản xuất chưa phê duyệt tổ hợp. Profile bấm, đường kính bấm và yêu cầu tuốt vỏ phải lấy từ bảng crimp hiện hành.
8. Góc clocking và lớp bảo vệ
Góc clocking của hai đầu cong
Khi cả hai đầu là đầu góc, cần quy định góc tương đối giữa chúng. Chỉ ghi “hai đầu 90°” không cho biết hai co cùng mặt phẳng, đối nhau hay lệch một góc khác.
Chọn một đầu làm chuẩn, vẽ hướng nhìn và chiều đo góc. Các hãng có thể dùng quy ước quan sát hoặc chiều đo khác nhau, vì vậy bản vẽ phải thể hiện rõ, không chỉ ghi một con số. Nếu có mẫu, đánh dấu đường chuẩn lên cả hai đầu trước khi tháo.
Lớp bảo vệ bên ngoài
Xác định rủi ro cần xử lý:
Rủi ro tại tuyến | Giải pháp cần xem xét | Điều phải kiểm tra |
|---|---|---|
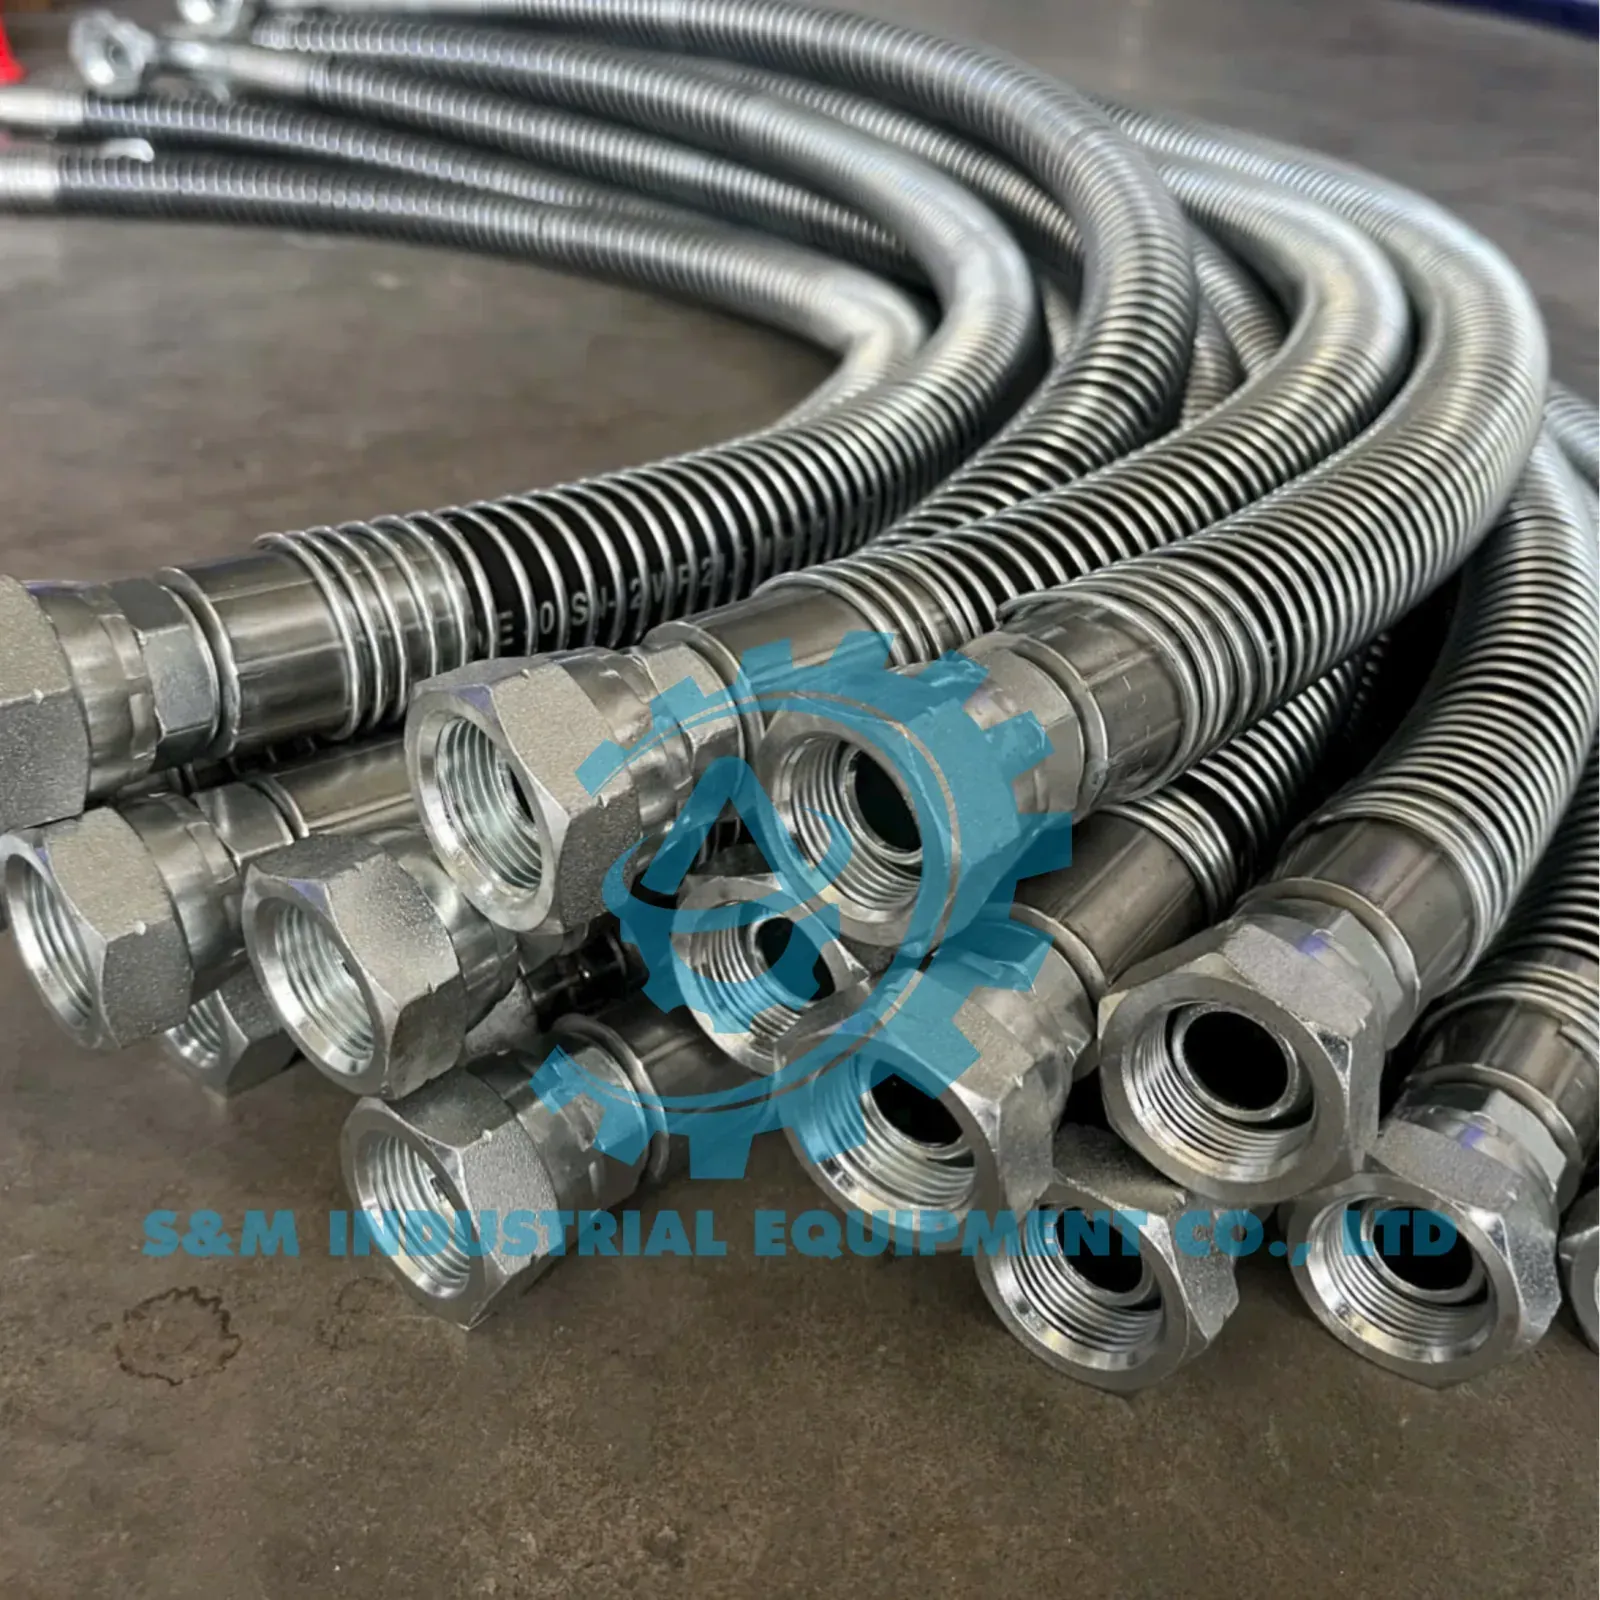
Chà sát, va quệt | Lò xo, sleeve chống mài mòn hoặc bố trí kẹp | Vị trí, khả năng trượt, bán kính uốn |
Nhiệt hoặc tia lửa | Vỏ bọc chống cháy phù hợp | Dải nhiệt, cách đóng đầu, khoảng cách nguồn nhiệt |
Nguy cơ phun tia khi hỏng | Sleeve giữ hoặc che chắn theo đánh giá rủi ro | Cách neo, hướng thoát và vùng người đứng |
Môi trường ăn mòn | Vật liệu đầu nối/lớp phủ phù hợp | Hóa chất, muối, nước rửa và ăn mòn điện hóa |
Yêu cầu vệ sinh | Lớp ngoài dễ làm sạch | Vật liệu, bề mặt, quy trình vệ sinh |
Lớp bọc không sửa được ống đã nứt, lộ dây hoặc quá hạn đánh giá. Nó cũng không cho phép giảm bán kính uốn hay bỏ qua kẹp đỡ.
Bảng mô tả cụm ống trước khi bấm
Trường | Ví dụ cách ghi rõ | Không nên ghi |
|---|---|---|
Ống | Hãng, series, dash size, tiêu chuẩn | “Ống 2 lớp” |
Áp suất | Maximum working pressure và điều kiện xung | “Áp cao” |
Nhiệt/môi chất | Dầu cụ thể, nhiệt độ lưu chất và môi trường | “Dầu thủy lực” |
Chiều dài | 1.250 mm, từ mặt A đến tâm B, dung sai theo bản vẽ | “Khoảng 1,2 m” |
Đầu A | JIC female swivel 90°, cỡ…, vật liệu… | “Co ren trong” |
Đầu B | DIN 2353 24°, series…, cỡ ống… | “Đầu côn” |
Clocking | Góc và hướng nhìn thể hiện trên hình | “Lệch một chút” |
Bảo vệ | Lò xo từ vị trí X đến Y | “Bọc bảo vệ” |
Quy trình xác nhận trước và sau khi bấm
Trước khi gia công
Đối chiếu mã ống với áp suất, nhiệt độ và môi chất.
Xác nhận insert và ferrule thuộc hệ được phê duyệt.
Chốt bản vẽ hai đầu, chiều dài và clocking.
Kiểm tra tuyến lắp, bán kính uốn, đoạn thẳng sau đầu bấm và chuyển động.
Chốt vị trí lớp bảo vệ, nhãn nhận diện và số lượng.
Làm sạch linh kiện, kiểm tra máy và dữ liệu crimp hiện hành.
Sau khi gia công
Kiểm tra đúng model ống và mã đầu.
Đo chiều dài theo điểm chuẩn đã chốt.
Kiểm tra clocking của hai đầu góc.
Đo đường kính bấm hoặc tiêu chí kiểm soát theo hướng dẫn hãng.
Kiểm tra ferrule, vị trí insert, vỏ ống và độ sạch.
Lắp không xoắn, chạy thử trong vùng kiểm soát và kiểm tra rò bằng phương pháp an toàn.
Không dùng tay dò tia rò khi hệ thống có áp. Chất lỏng áp suất cao có thể xuyên qua da. Cần cô lập năng lượng và xử lý sự cố theo quy trình an toàn của đơn vị vận hành.
Checklist gửi SMIE
tên máy, vị trí và chức năng đường ống;
ảnh toàn tuyến ở các trạng thái chuyển động;
ảnh rõ toàn bộ layline và mã ống;
áp suất lớn nhất, xung áp, lưu lượng nếu có;
môi chất và dải nhiệt độ;
ID/dash size;
chiều dài hoàn thiện cùng hai điểm đo;
chuẩn, cỡ, kiểu kín và góc của đầu A, đầu B;
bản vẽ clocking với hướng nhìn;
yêu cầu lò xo, lưới inox, vỏ PJ hoặc bảo vệ khác;
số lượng, nhãn, chứng từ và tiêu chí nghiệm thu.
Xem danh mục ống thủy lực – ống công nghiệp, sau đó gửi dữ liệu qua trang liên hệ. SMIE chỉ có thể xác nhận cấu hình sau khi nhận đủ thông tin kỹ thuật; không nên vận hành cụm mới nếu chưa kiểm tra đúng đầu, chiều dài, clocking và điều kiện làm việc.
Nguồn kỹ thuật tham khảo
Ghi chú biên tập: Bài viết là checklist thu thập dữ liệu, không phải thông số gia công. Đường kính bấm, chiều dài cắt, góc đo, dung sai và thử nghiệm phải theo đúng hệ ống–đầu bấm cùng quy trình được phê duyệt.