Cách lắp hạt bắp DIN 2353: chuẩn bị ống, siết và kiểm tra
Quy trình lắp hạt bắp DIN 2353/ISO 8434-1: cắt và làm sạch ống, đặt đúng chiều vòng cắt, pre-assembly, kiểm tra vết cắn và thử kín an toàn.
Mục lục bài viết
Lắp hạt bắp DIN 2353 đúng không bắt đầu từ việc “siết thật chặt”. Quy trình phải xác nhận đúng ống, series, thân nối, đai ốc và vòng cắt; cắt ống vuông; làm sạch ba via; đặt chi tiết đúng chiều; thực hiện pre-assembly bằng dụng cụ hoặc thân lắp theo hướng dẫn; rồi tháo ra kiểm tra vết cắn trước khi lắp cuối.
Số vòng quay, mô-men, chất bôi trơn, dụng cụ và tiêu chí vết cắn khác nhau theo hệ sản phẩm. Vì vậy bài này trình bày trình tự kiểm soát chung, không đưa một con số siết dùng cho mọi hãng. Kỹ thuật viên phải dùng tài liệu lắp của đúng vòng cắt, đúng series và đúng OD ống đang cầm trên tay.
Hạt bắp là gì trong đầu nối côn 24°?
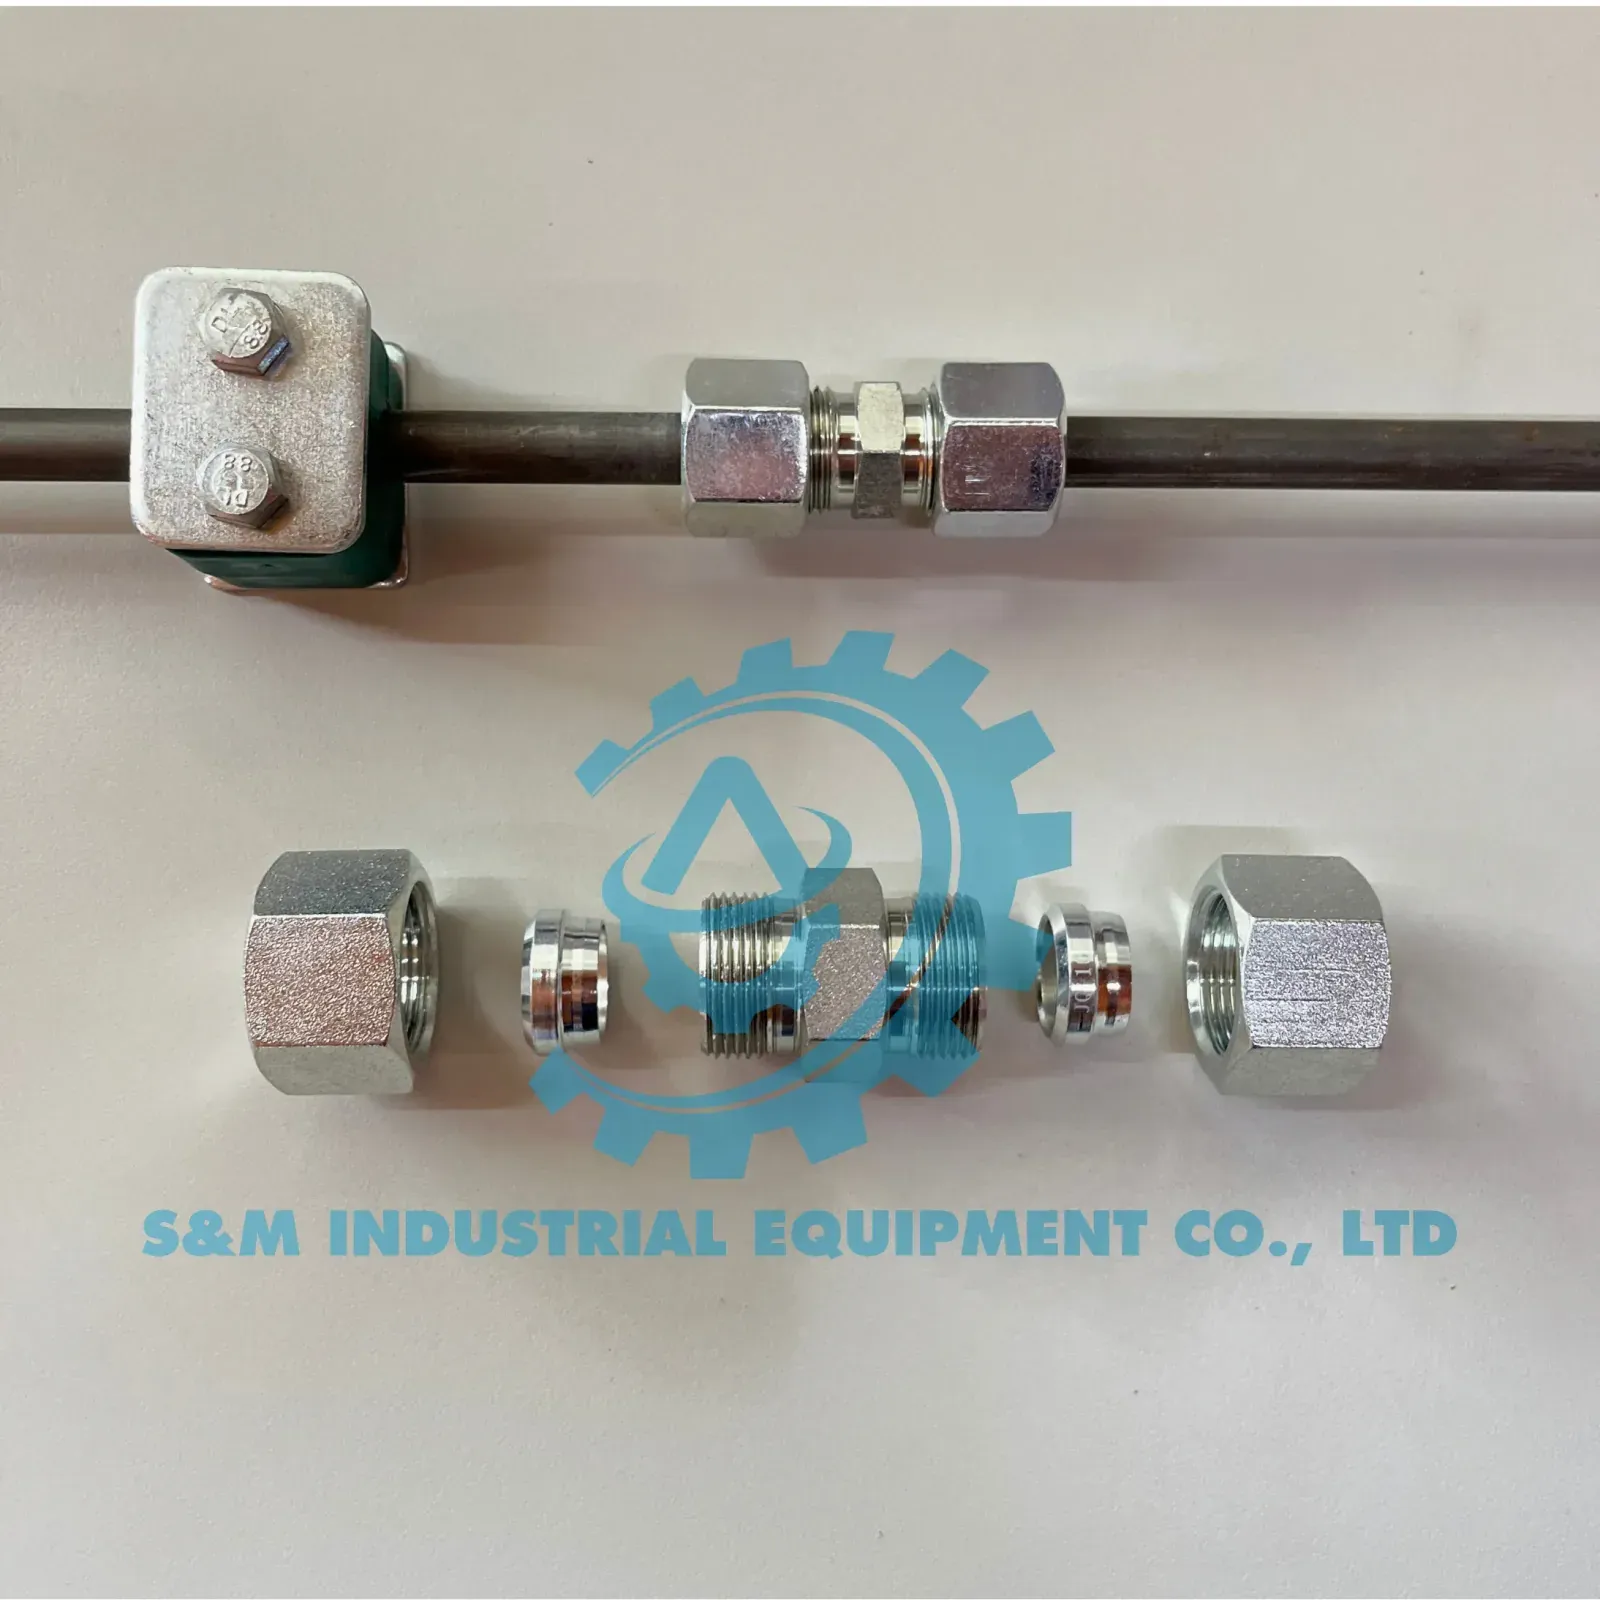
“Hạt bắp” là cách gọi phổ biến của vòng cắt trong một số hệ đầu nối ống côn 24°. Cụm cơ bản gồm:
thân đầu nối có mặt côn 24°;
vòng cắt;
đai ốc;
ống kim loại có OD và chiều dày phù hợp.
Khi lắp theo hướng dẫn, đai ốc truyền lực dọc trục làm vòng cắt dịch chuyển và bám có kiểm soát lên bề mặt ống. Cơ chế này vừa giữ ống vừa đưa cụm vào vị trí làm việc trên mặt côn. Hình dạng vòng, số mép cắt, vật liệu và cách kiểm tra phụ thuộc nhà sản xuất.
Bài DIN 2353 là gì giải thích cấu tạo và sự khác biệt giữa côn 24°, JIC 37° và ORFS. Nếu chưa xác định series, xem thêm so sánh LL, L và S trước khi lắp.
Điều kiện bắt buộc trước khi lắp
Không bắt đầu nếu thiếu một trong các dữ liệu sau:
OD và chiều dày ống;
vật liệu và tình trạng ống;
series LL, L hoặc S;
part number thân nối, vòng cắt và đai ốc;
hướng dẫn lắp hiện hành của nhà sản xuất;
dụng cụ pre-assembly hoặc máy lắp nếu quy trình yêu cầu;
chất bôi trơn được cho phép;
tiêu chí kiểm tra vết cắn;
áp suất, nhiệt độ và môi chất của ứng dụng.
Không trộn vòng cắt, đai ốc và thân fitting khác series. Không mặc định linh kiện khác hãng tương thích chỉ vì cùng DIN 2353 hoặc ISO 8434-1. Tiêu chuẩn hóa không thay cho phê duyệt tổ hợp của nhà sản xuất.
Dụng cụ cần chuẩn bị
Tùy quy trình, bộ dụng cụ có thể gồm:
máy cắt ống hoặc cưa phù hợp;
dụng cụ làm sạch ba via trong và ngoài;
thước cặp, dưỡng kiểm tra và thước vuông;
ê-tô với má kẹp không làm hỏng ống;
côn pre-assembly cứng hoặc thân fitting được cho phép;
máy pre-assembly cho sản lượng lặp lại;
cờ lê đúng cỡ, cờ lê lực nếu hướng dẫn yêu cầu;
chất bôi trơn được hãng phê duyệt;
khăn sạch không xơ và nắp bảo vệ.
Dụng cụ mòn hoặc côn pre-assembly xước có thể làm sai vết lắp trên nhiều cụm liên tiếp. Cần kiểm tra và thay theo lịch của nhà sản xuất.
Bước 1: cô lập hệ thống và nhận diện chi tiết
Nếu thay đầu nối trên máy, dừng thiết bị, khóa nguồn năng lượng và xả hoàn toàn áp suất tích trữ. Xác nhận bằng điểm đo hoặc quy trình của đơn vị vận hành. Không nới đai ốc để “thử xem còn áp hay không”.
Sau khi tháo, chụp mã khắc và vị trí của từng chi tiết. Ghi OD, series, hình dạng và đầu kết nối còn lại. Kiểm tra thân cũ có xước mặt côn, hỏng ren hoặc ăn mòn không. Không lắp vòng mới vào một thân hỏng.
Bước 2: chọn và kiểm tra ống
Ống phải đúng OD, chiều dày, vật liệu và dung sai mà hệ fitting cho phép. Vùng lắp cần tròn, không móp, không có vết xước sâu, rỉ hoặc lớp phủ bong.
Với ống thành mỏng hoặc vật liệu mềm, hướng dẫn có thể yêu cầu ống lót gia cường. Không tự thêm hoặc bỏ ống lót. Quyết định phải theo bảng của đúng nhà sản xuất.
Đo OD theo hai phương vuông góc. Nếu số đo lệch đáng kể hoặc đầu ống méo, cắt bỏ phần hỏng thay vì cố ép vào fitting.
Bước 3: cắt ống vuông
Cắt đầu ống vuông theo dung sai của hướng dẫn lắp. Một mặt cắt xiên làm hai phía của vòng cắt tiếp xúc không đồng đều và thay đổi chiều dài ống đi vào thân.
Không dùng phương pháp cắt tạo vùng ảnh hưởng nhiệt hoặc biến dạng ngoài quy trình. Sau cắt, kiểm tra:
mặt đầu vuông;
ống không bị bóp méo;
không có nứt hoặc xước mới;
chiều dài còn đủ theo bản vẽ;
ký hiệu tuyến không bị mất nếu cần truy xuất.
Bước 4: làm sạch ba via và phoi
Làm sạch ba via trong và ngoài theo giới hạn của tài liệu. Ba via trong có thể giữ phoi và cản dòng; ba via ngoài cản vòng cắt trượt vào vị trí. Không vát quá mức vì có thể làm thay đổi vùng bám của vòng.
Sau gia công, làm sạch toàn bộ phoi. Dùng khí nén chỉ khi quy trình an toàn và độ sạch cho phép; phải ngăn phoi bắn vào người hoặc đi sâu vào ống. Bịt đầu đã làm sạch nếu chưa lắp ngay.
STAUFF liệt kê cắt, làm sạch ba via và làm sạch đầu ống là các bước chuẩn bị trong tài liệu hệ thống lắp vòng cắt. Thông số cụ thể vẫn phải lấy từ hướng dẫn của đúng sản phẩm.
Bước 5: lắp đai ốc và vòng cắt đúng chiều
Trình tự thông thường là đưa đai ốc lên ống trước, sau đó đưa vòng cắt theo chiều minh họa trong hướng dẫn. Mặt cắt và vai vòng không đối xứng; lắp ngược làm cơ chế cắt/bám không hoạt động đúng.
Không đoán chiều từ tên “mặt nhọn” vì thiết kế vòng khác nhau. Đặt chi tiết cạnh hình cắt trong catalog và kiểm tra:
mặt nào hướng về thân fitting;
mặt nào tựa vào đai ốc;
vị trí của O-ring nếu vòng/côn có seal;
yêu cầu bôi trơn ren và bề mặt tiếp xúc;
vòng có được phép tái sử dụng hay không.
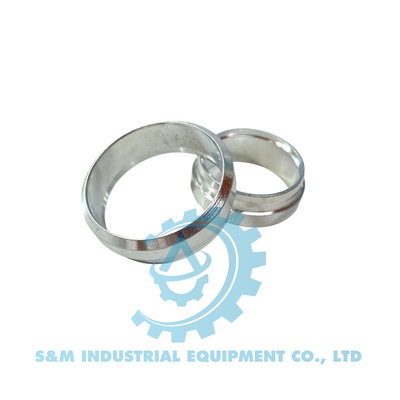
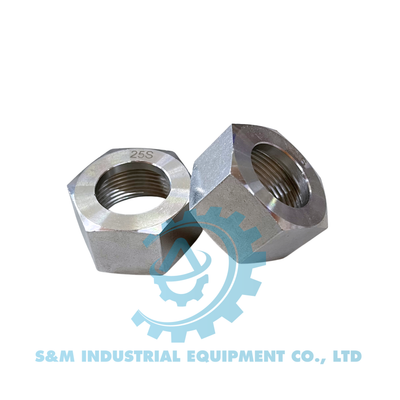
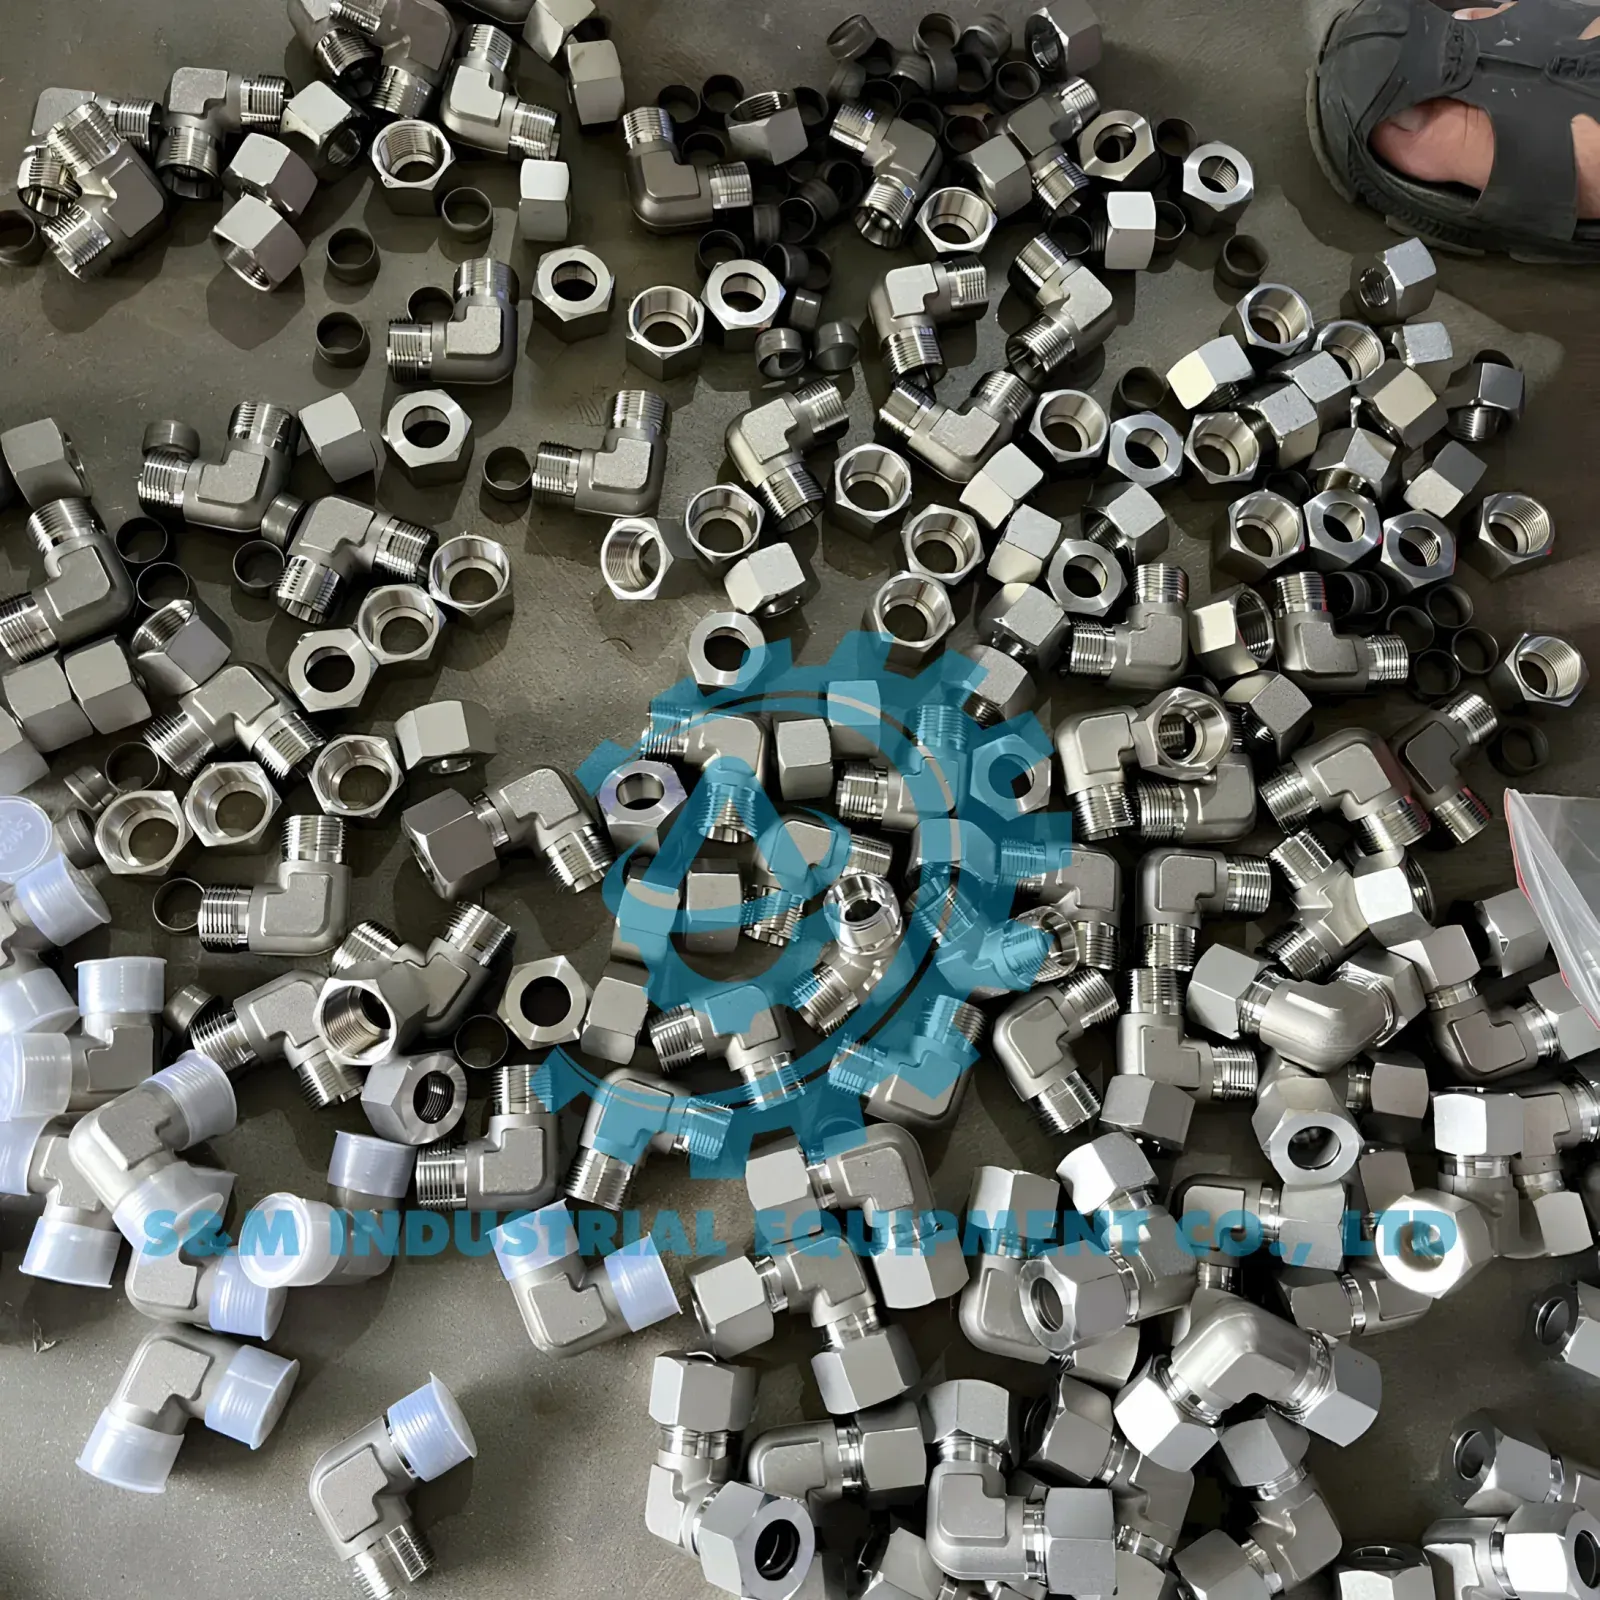
Trang hạt bắp thép và con tán inox cho thấy các chi tiết rời tại SMIE. Vật liệu phải được chốt từ mã, không suy bằng màu.
Bước 6: đưa ống vào hết cữ
Đẩy ống thẳng vào côn pre-assembly hoặc thân fitting đến điểm dừng được quy định. Giữ ống tỳ cữ trong giai đoạn siết ban đầu. Nếu ống lùi ra, vòng có thể bám sai vị trí và chiều sâu lắp bị thiếu.
Với ống dài hoặc nặng, cần giá đỡ để không tạo tải ngang. Không dùng đai ốc kéo một ống lệch tâm vào côn. Căn tuyến trước khi siết.
Bước 7: pre-assembly theo đúng phương pháp
Có ba nhóm phương pháp thường gặp:
pre-assembly trực tiếp trên thân fitting khi tài liệu cho phép;
dùng côn pre-assembly cứng;
dùng máy lắp với áp suất/hành trình hoặc cài đặt của đúng hệ.
Mỗi phương pháp có hướng dẫn riêng. Số vòng sau điểm chạm, mô-men hoặc cài đặt máy không được chuyển từ hãng này sang hãng khác. Đánh dấu vị trí đai ốc và thân có thể giúp theo dõi góc quay nếu hướng dẫn dùng phương pháp đó.
Nếu sản lượng nhiều, máy pre-assembly giúp lặp lại quá trình nhưng vẫn cần đúng tooling, cài đặt và kiểm tra. Máy không tự phát hiện ống sai vật liệu, vòng lắp ngược hoặc côn mòn nếu quy trình đầu vào yếu.
Bước 8: tháo và kiểm tra vết cắn
Sau pre-assembly, tháo đai ốc theo hướng dẫn và kiểm tra vòng cắt. Tiêu chí thường bao gồm vị trí vòng, dấu bám quanh chu vi và phần vật liệu dồn lên trước mép cắt theo mô tả của hãng. Không đánh giá chỉ bằng việc vòng “không rơi ra”.
Cần kiểm tra:
vết bám liên tục quanh ống;
vòng không lắp ngược;
ống không nứt, méo hoặc xước sâu;
khoảng cách/vị trí theo dưỡng nếu có;
vòng không xoay hoặc trượt ngoài tiêu chí cho phép;
ren, côn và đai ốc không hư hỏng.
Nếu vết cắn không đạt, dừng và tìm nguyên nhân: đầu ống xiên, ba via, ống không tỳ cữ, sai series, tooling mòn, thiếu/quá hành trình hoặc vật liệu ống không phù hợp. Không sửa bằng cách siết thêm tùy ý khi chưa xác định nguyên nhân.
Bước 9: lắp cuối trên thân fitting
Làm sạch côn, ren và chi tiết. Đưa cụm đã pre-assembly vào thân fitting đúng mã. Căn tuyến để ống đi vào thẳng, không dùng đai ốc kéo lệch.
Siết cuối theo số vòng, mô-men hoặc phương pháp trong hướng dẫn của nhà sản xuất. Nếu hướng dẫn quy định chống giữ thân fitting bằng cờ lê thứ hai, phải thực hiện để không truyền mô-men vào thiết bị hoặc đường ống.
Với co, tee hoặc adapter điều chỉnh được, cần chốt hướng trước khi siết cuối. Không nới ngược lại chỉ để xoay hướng nếu thiết kế không cho phép.
Bước 10: thử kín và kiểm tra sau chạy
Sau lắp, kiểm tra tuyến không xoắn, không chịu tải và có kẹp đỡ phù hợp. Làm sạch bên ngoài để dễ phát hiện rò. Thử kín hoặc thử áp theo quy trình của hệ thống trong vùng được kiểm soát.
Không dùng tay tìm rò. Dầu áp suất cao có thể xuyên qua da. Dùng tấm dò, giấy hoặc thiết bị/phương pháp được đơn vị an toàn phê duyệt. Nếu phát hiện rò, xả áp hoàn toàn trước khi kiểm tra.
Bảng chẩn đoán lỗi lắp
Dấu hiệu | Nguyên nhân cần kiểm tra | Hành động an toàn |
|---|---|---|
Vòng cắt bám không đều | Đầu ống xiên, ống méo, không tỳ cữ | Loại bỏ đoạn lỗi, chuẩn bị lại |
Đai ốc rất cứng từ sớm | Sai ren/series, ren bẩn hoặc chéo | Dừng, tháo khi đã xả áp, kiểm tra mã |
Vòng trượt trên ống | Thiếu pre-assembly, tooling/cài đặt sai | Không lắp vận hành; đối chiếu hướng dẫn |
Ống nứt/móp | Vật liệu/chiều dày sai, siết quá, tooling lỗi | Thay ống và đánh giá lại cấu hình |
Rò tại mặt côn | Xước, bẩn, lệch tâm, vòng không đạt | Xả áp, kiểm tra toàn cụm |
Ren hỏng | Lắp chéo, trộn chi tiết, siết sai | Thay chi tiết hỏng, không taro sửa tùy ý |
Siết thiếu và siết quá khác nhau thế nào?
Siết thiếu có thể làm vòng chưa đạt vết bám cần thiết hoặc mặt côn chưa ở vị trí làm việc. Siết quá có thể làm hỏng ren, biến dạng vòng, ống hoặc thân. Cả hai đều không thể xác nhận chỉ bằng “cảm giác tay”.
Đó là lý do pre-assembly và kiểm tra vết cắn quan trọng. Khi quy trình dùng số vòng, cần xác định đúng điểm bắt đầu. Khi dùng mô-men, phải kiểm soát tình trạng ren và bôi trơn. Khi dùng máy, phải dùng đúng tooling và cài đặt.
Checklist trước khi nghiệm thu
đúng part number, series và OD;
đúng vật liệu ống, thân, vòng và đai ốc;
đầu ống vuông, sạch ba via và không méo;
vòng cắt lắp đúng chiều;
pre-assembly theo đúng phương pháp;
vết cắn đạt tiêu chí của hãng;
thân fitting và mặt côn không xước;
siết cuối theo đúng hướng dẫn;
tuyến không bị kéo lệch hoặc xoắn;
đã thử kín an toàn và ghi nhận kết quả.
Nếu cần đối chiếu linh kiện, xem danh mục con tán – hạt bắp hoặc gửi ảnh mã, OD ống, series và điều kiện làm việc qua trang liên hệ. Không nên tiến hành lắp khi chưa xác định đúng bộ chi tiết và tài liệu hướng dẫn.
Nguồn kỹ thuật tham khảo
Ghi chú biên tập: Quy trình trên là khung kiểm soát chung. Số vòng, mô-men, chất bôi trơn, tooling, cài đặt máy và tiêu chí vết cắn phải lấy từ tài liệu của đúng nhà sản xuất, series, vòng cắt và OD ống.