Phụ kiện hàn áp lực: nối thẳng, nối vuông, tee và chuôi hàn
Phân biệt nối thẳng, nối vuông, tee và chuôi hàn dùng trong đường ống thủy lực; cách chọn theo OD ống, vật liệu, đầu ren còn lại và yêu cầu hàn.
Mục lục bài viết
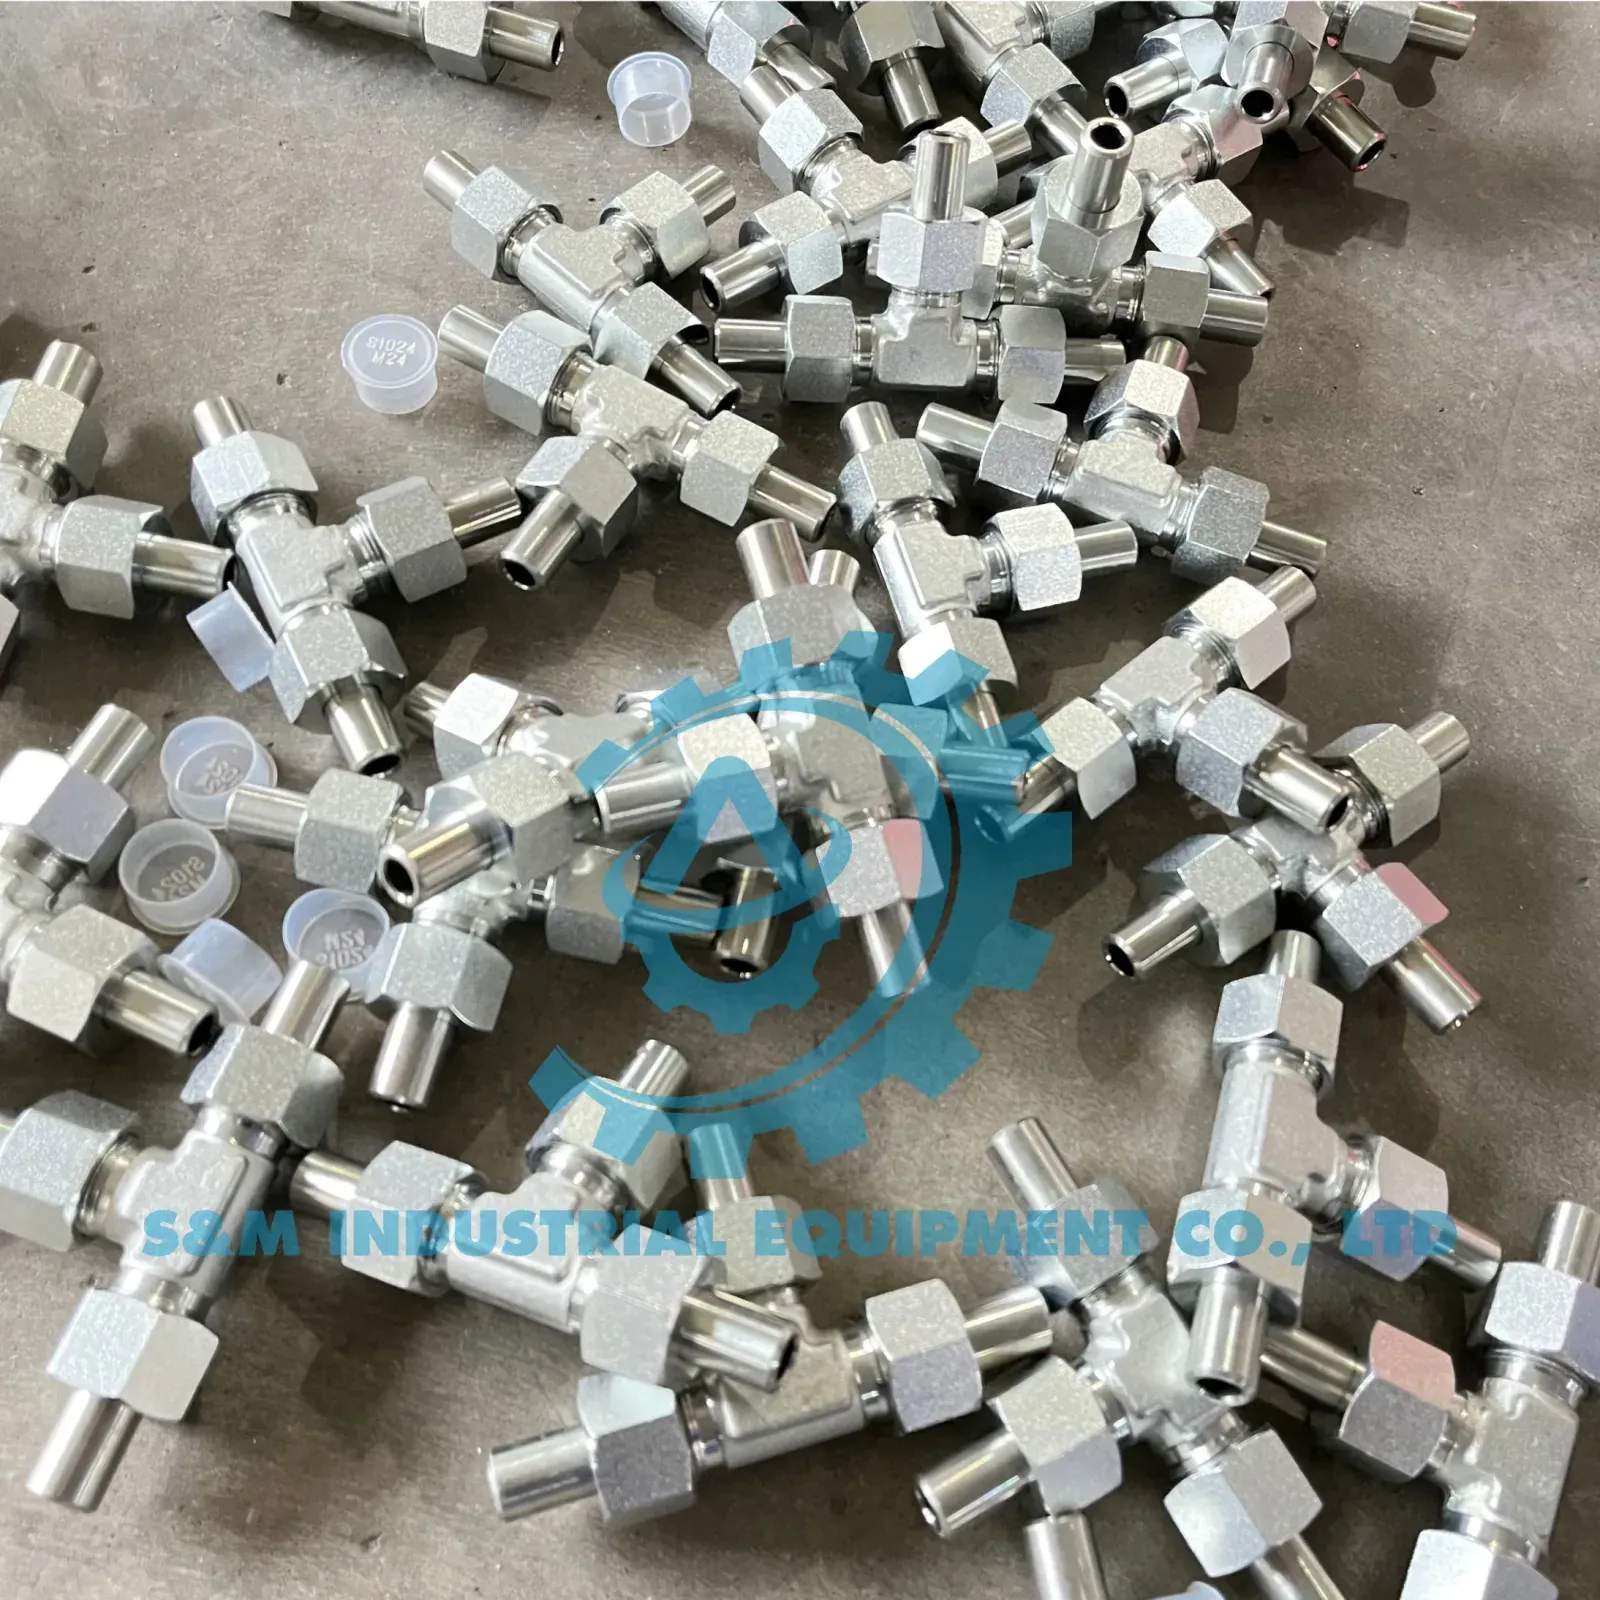
Phụ kiện hàn áp lực là nhóm chi tiết tạo nhánh, đổi hướng hoặc chuyển tiếp kết nối trên đường ống bằng một hoặc nhiều đầu hàn. Các dạng thường gặp tại hệ thống thủy lực gồm nối thẳng, nối vuông, nối tee và chuôi hàn. Tên hình dạng chỉ cho biết bố trí đường dòng; để chọn đúng còn phải xác định đường kính ngoài và chiều dày ống, kiểu đầu hàn, chuẩn ren hoặc mặt côn ở đầu còn lại, vật liệu, áp suất, nhiệt độ và quy trình hàn áp dụng.
Không nên đặt hàng chỉ bằng mô tả “co hàn ống 12” hoặc “tee hàn chịu áp”. Hai chi tiết nhìn giống nhau có thể khác series, kích thước vùng hàn, vật liệu, cơ chế làm kín và giới hạn làm việc. Mối nối hoàn chỉnh chỉ được đánh giá sau khi kiểm tra cả phụ kiện, ống, vật liệu hàn, quy trình, tay nghề và kết quả thử theo hồ sơ của hệ thống.
Phụ kiện hàn áp lực gồm những dạng nào?
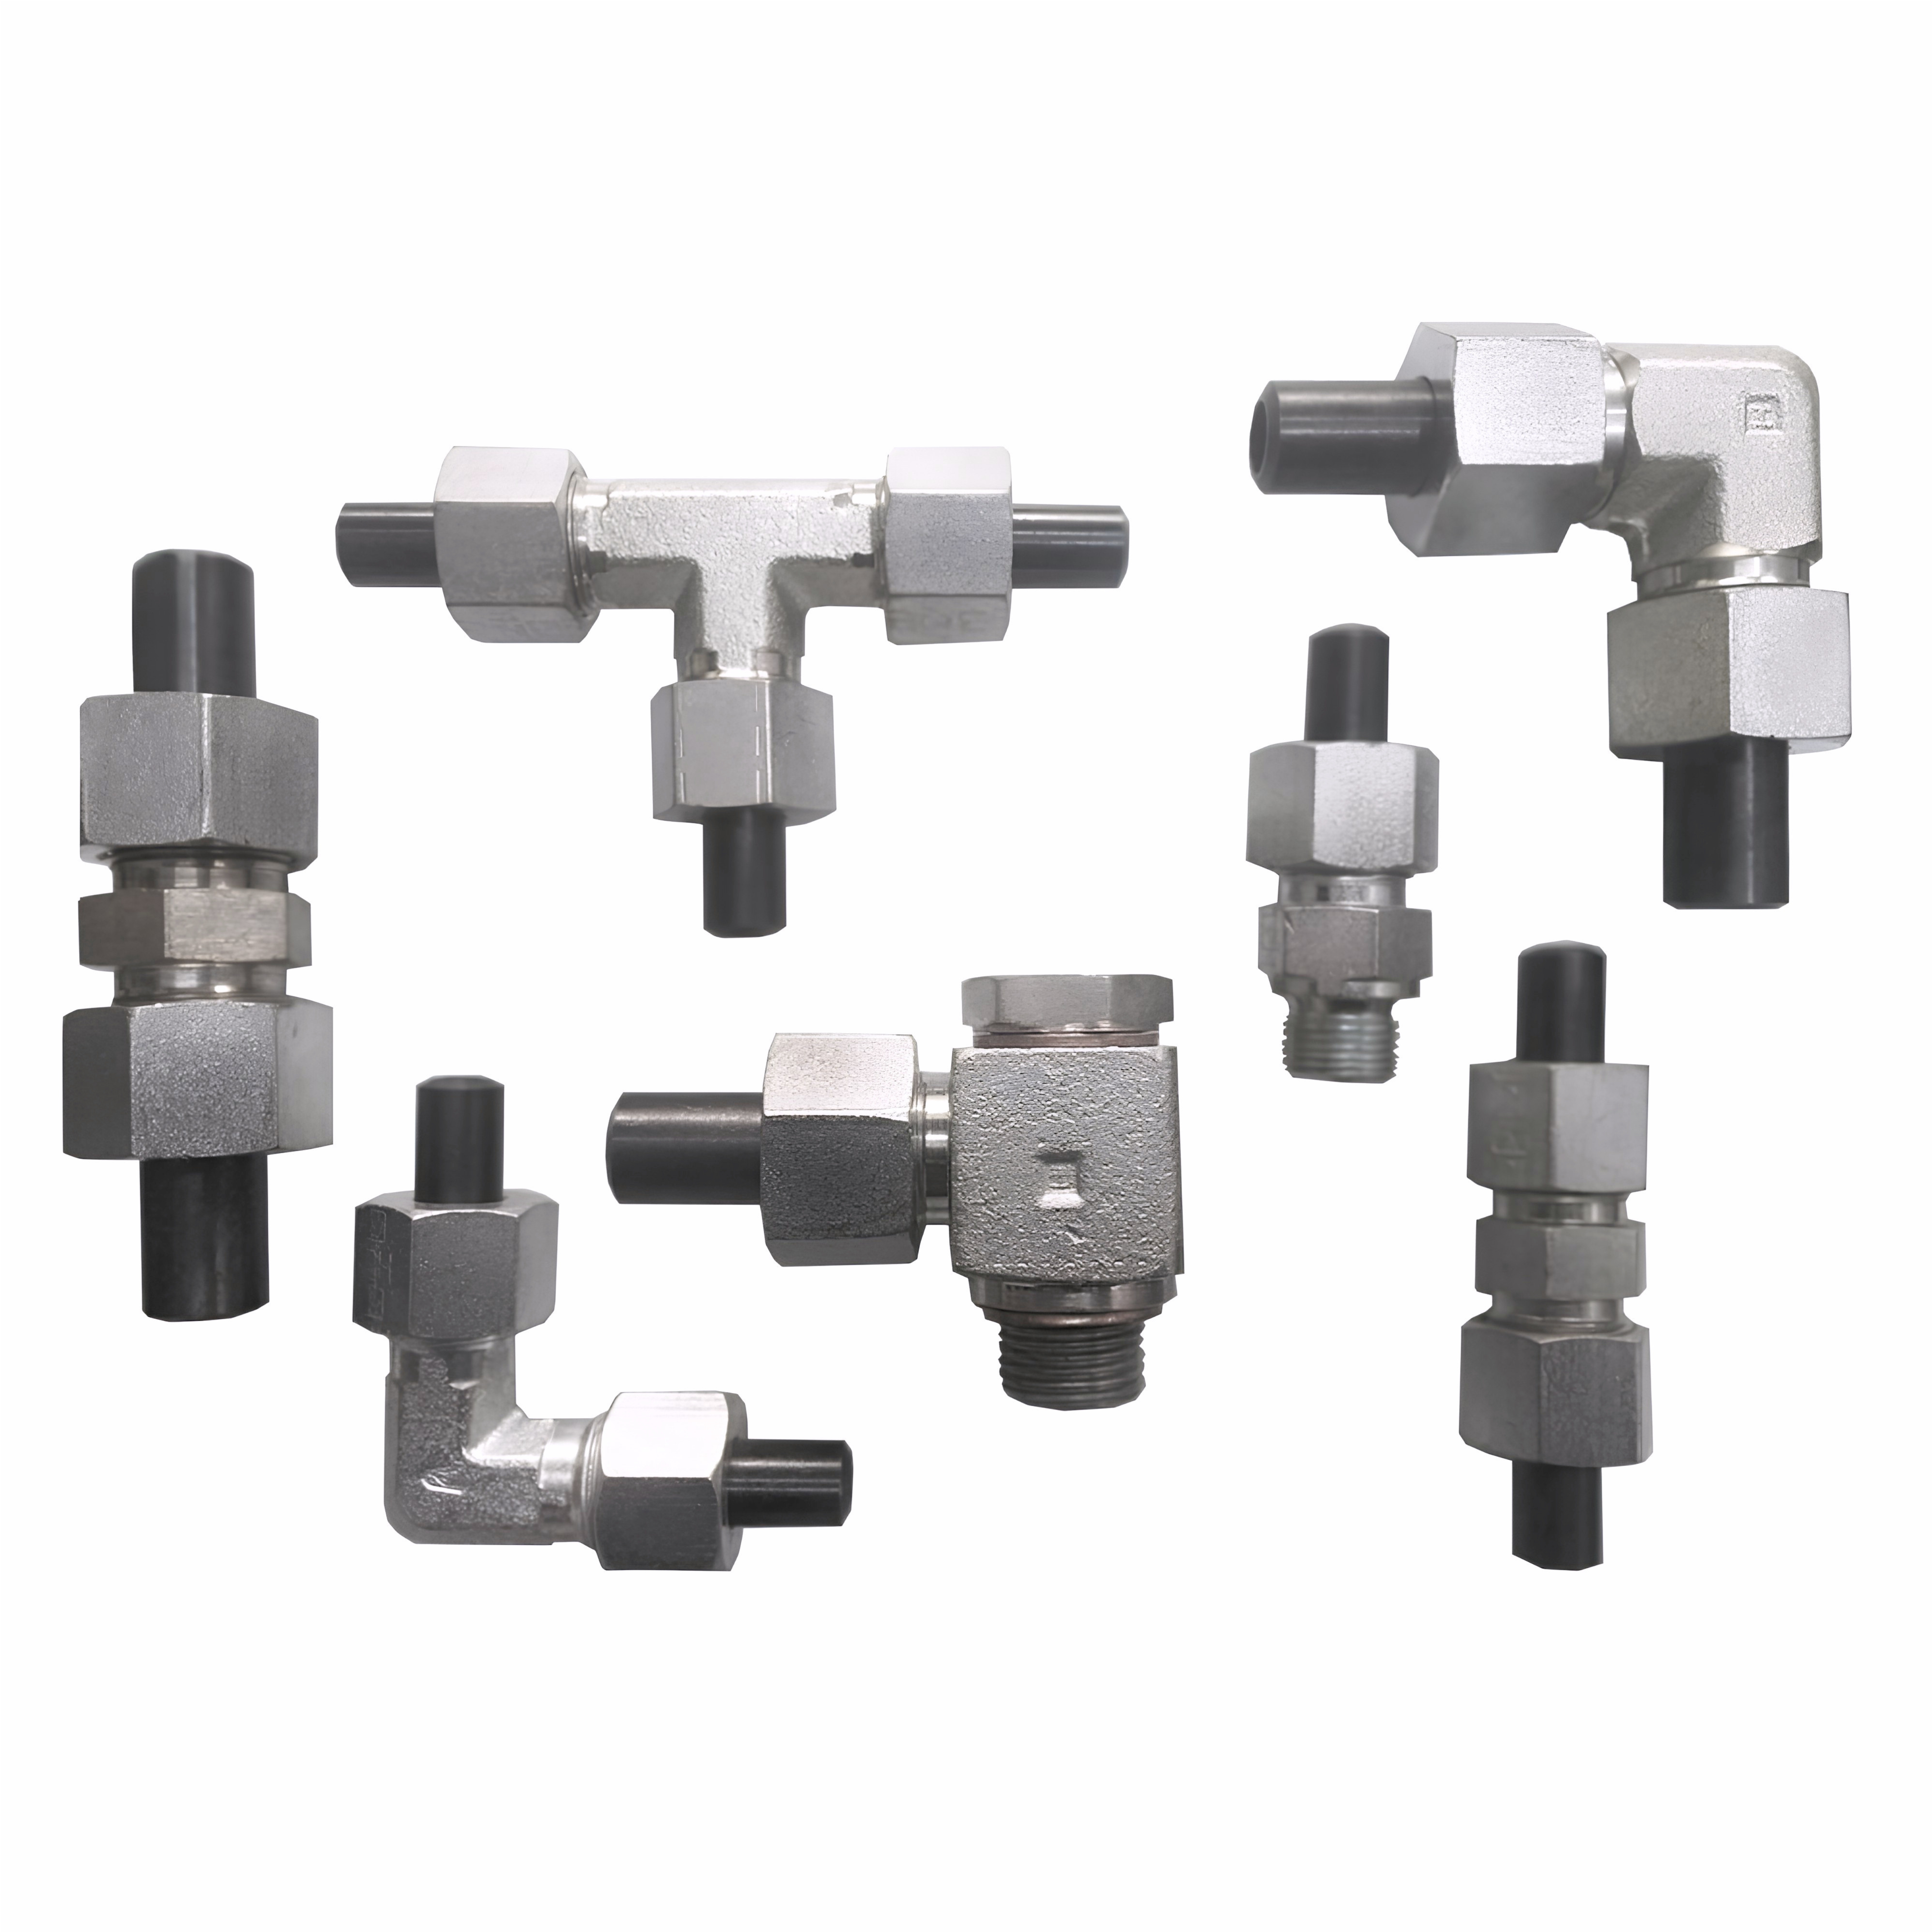
Có bốn nhóm chính:
Dạng chi tiết | Chức năng chính | Dữ liệu dễ bị bỏ sót |
|---|---|---|
Nối thẳng hàn | Nối hai đoạn ống cùng trục hoặc chuyển từ đầu hàn sang ren | Hai đầu có cùng cỡ hay giảm cỡ; đầu ren dùng chuẩn và mặt kín nào |
Nối vuông hàn | Đổi hướng tuyến 90° | Bán kính, khoảng thao tác hàn, hướng của đầu ren còn lại |
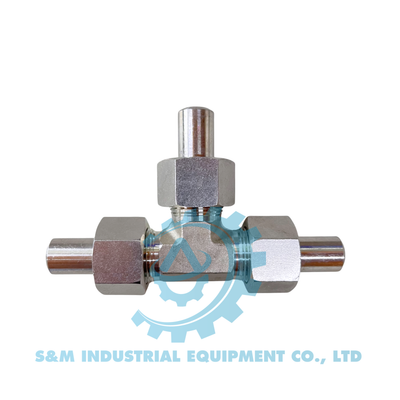
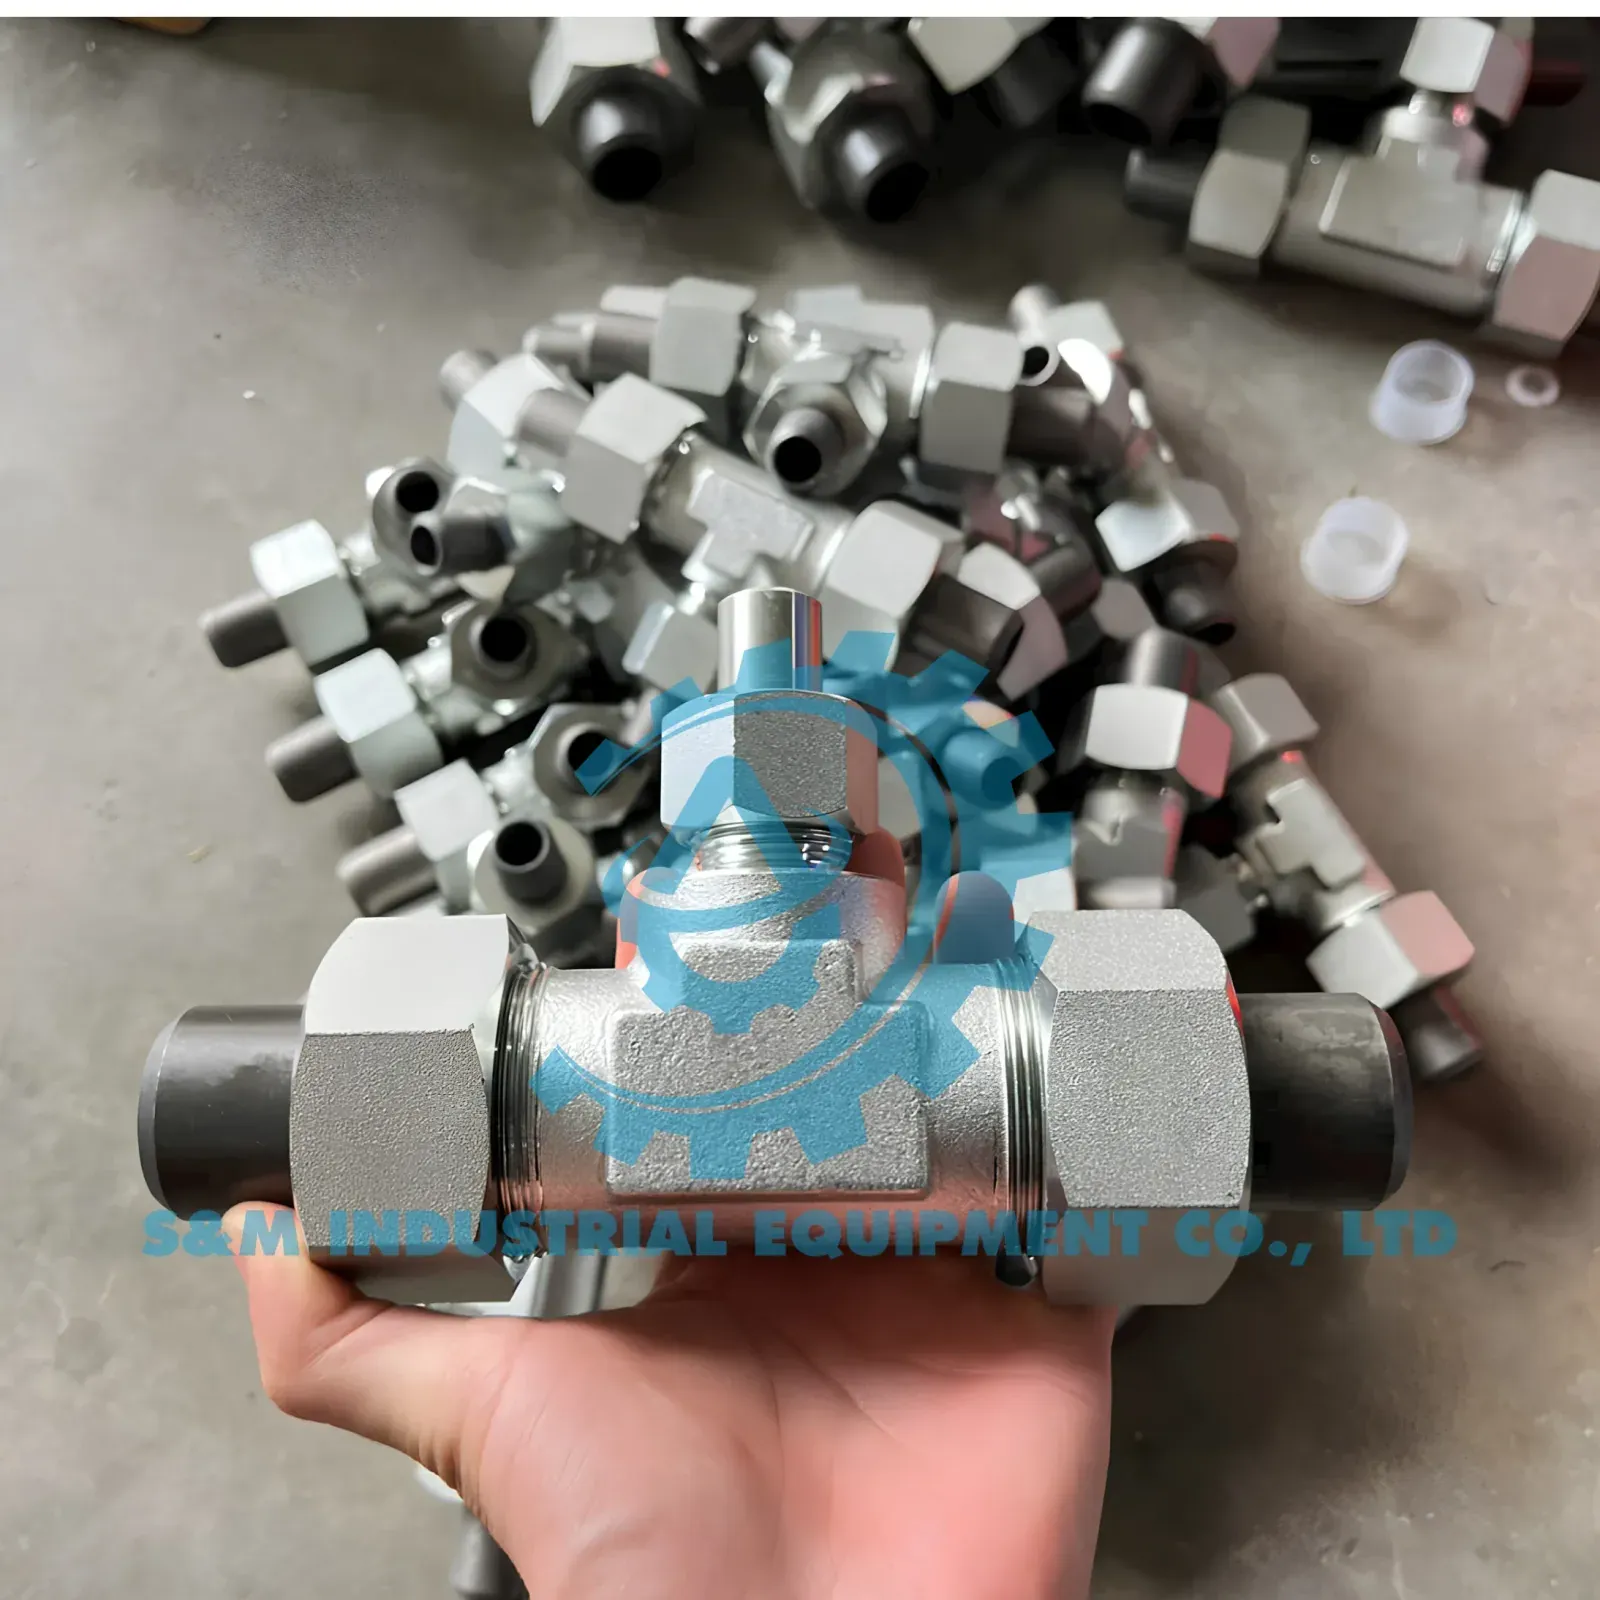
Nối tee hàn | Tạo ba nhánh hoặc một nhánh rẽ | Cỡ từng nhánh, tee đều hay tee giảm, hướng dòng của thiết kế |
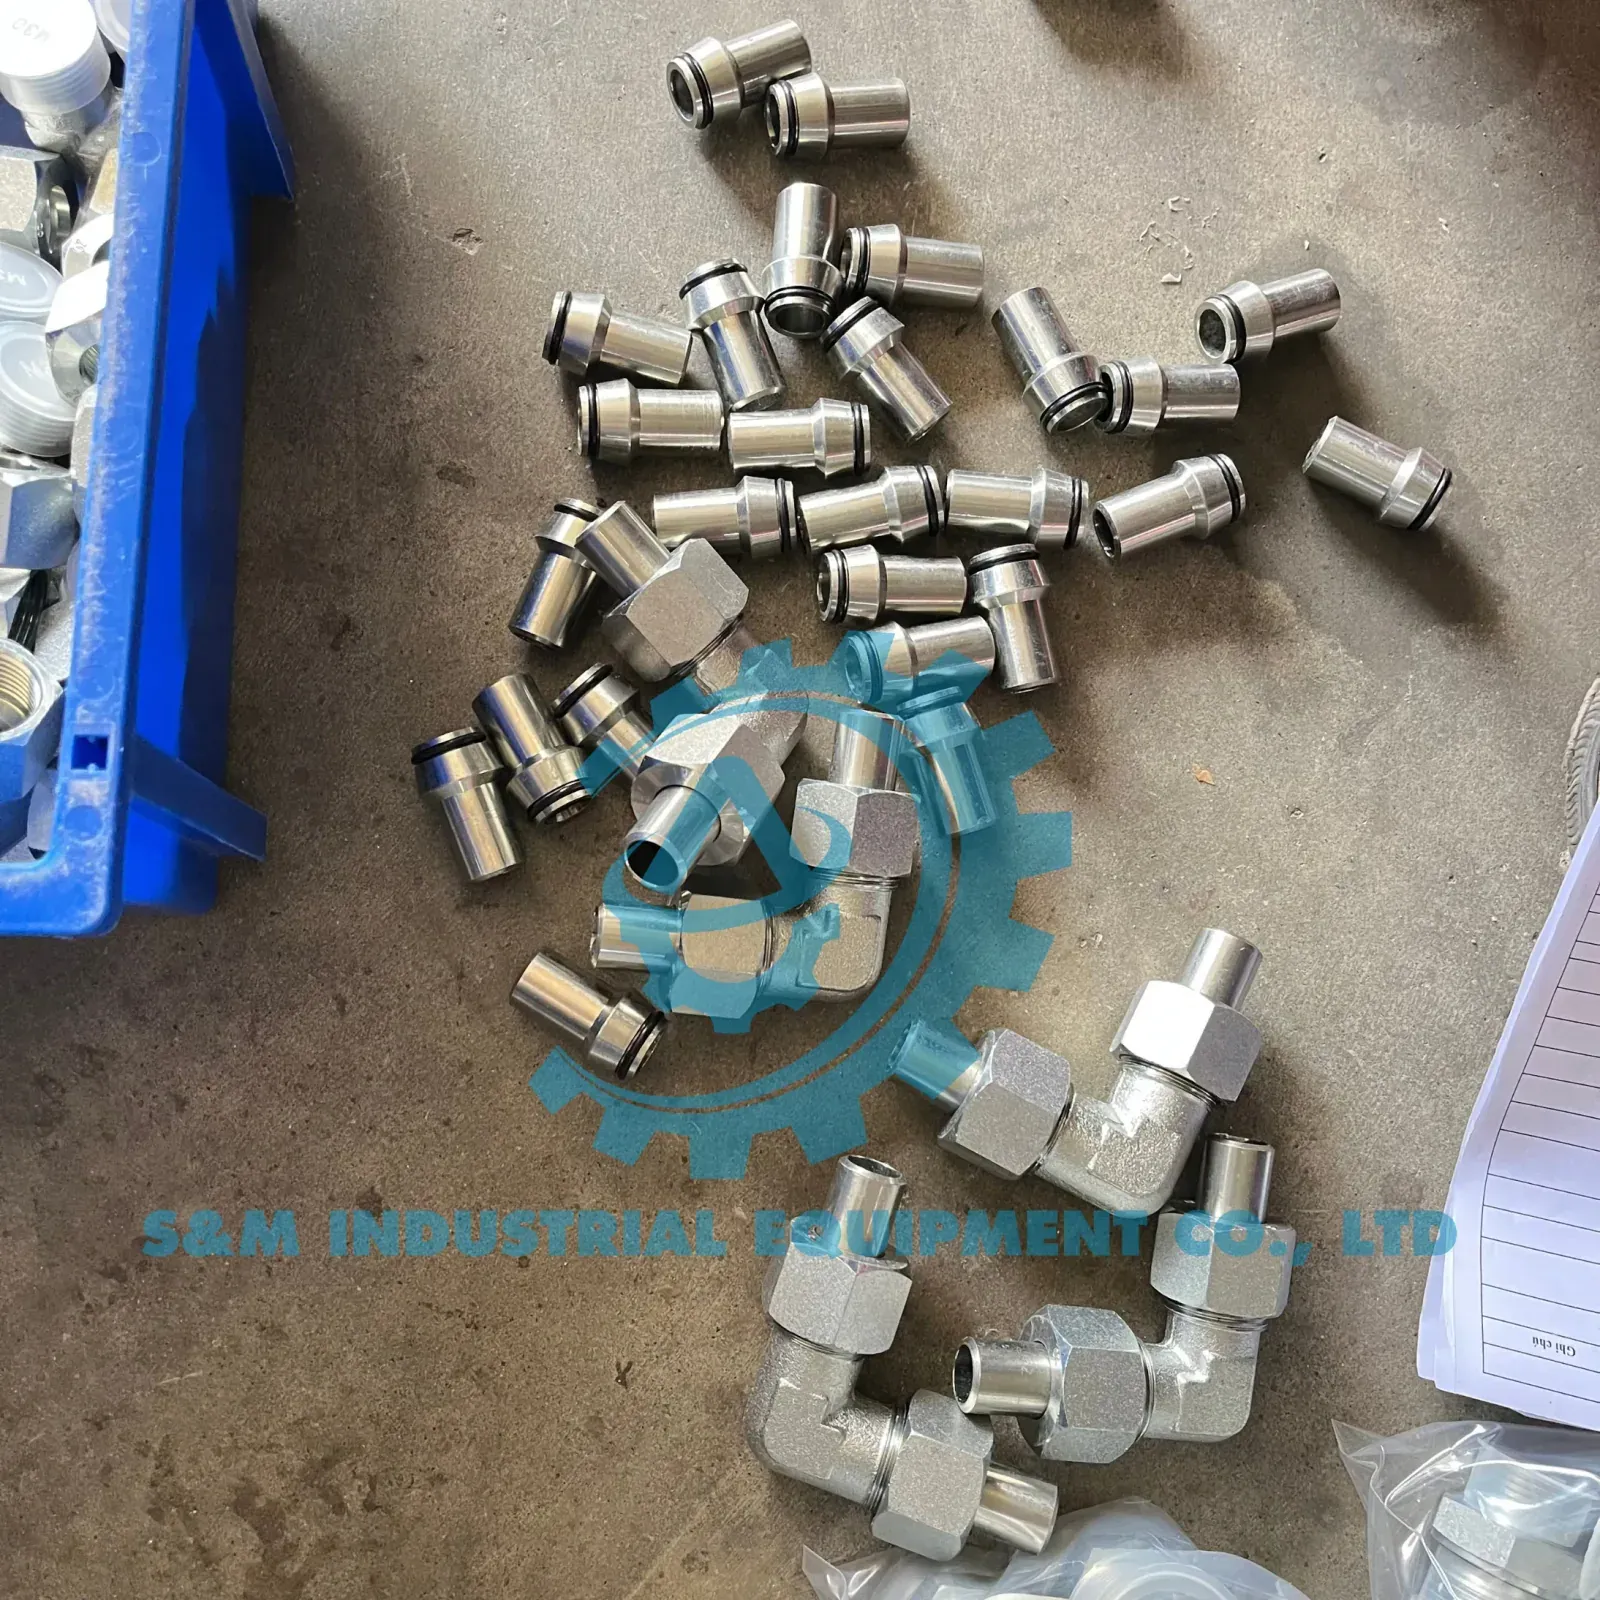
Chuôi hàn | Hàn vào đầu ống rồi kết nối với đai ốc và mặt côn tương ứng | Series, OD ống, dạng côn, O-ring nếu có, đai ốc đi kèm |
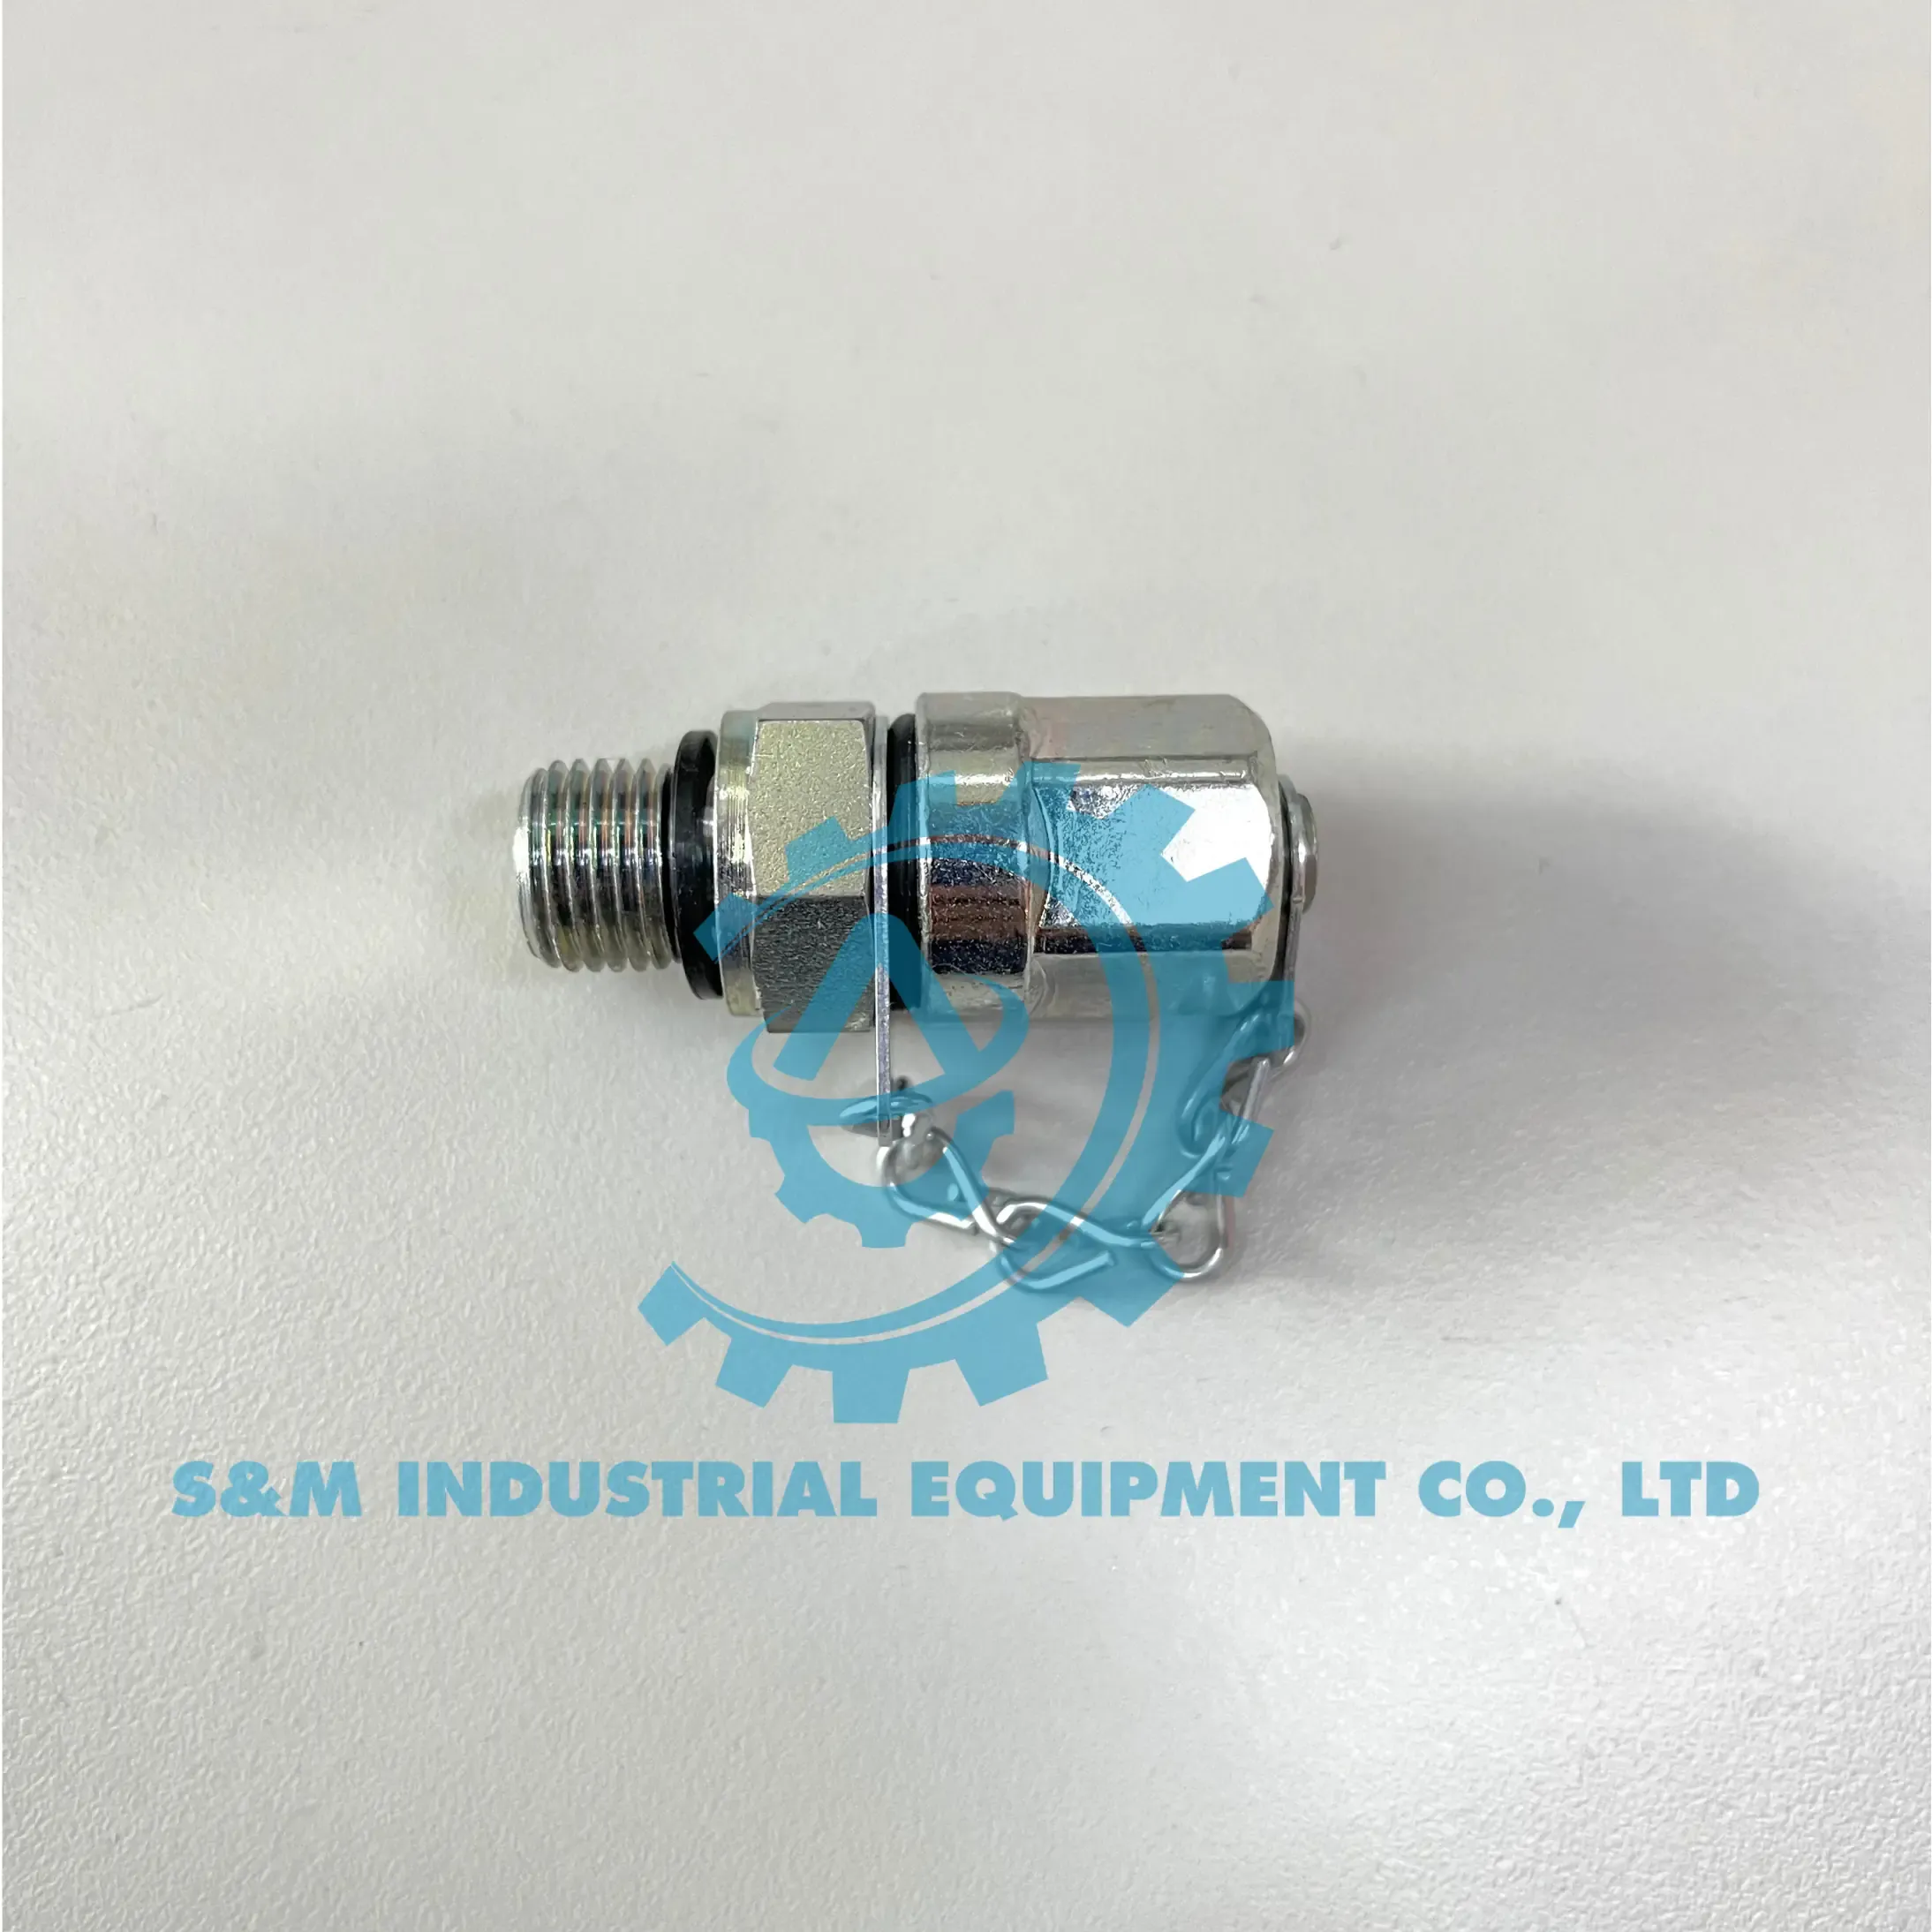
Đầu hàn–ren | Chuyển từ ống hàn sang cổng ren | BSPP, BSPT, NPT, metric; vị trí làm kín; chiều dài ăn ren |
Danh mục đầu nối hàn áp lực của SMIE có các nhóm nối thẳng, nối vuông và nối tee. Bảng trên chỉ hỗ trợ gọi đúng nhóm; mã cuối cùng phải đối chiếu theo bản vẽ hoặc catalog của sản phẩm.
Đầu hàn và chuôi hàn khác nhau ở đâu?
“Đầu hàn” là mô tả rộng cho phần chi tiết được hàn với ống hoặc kết cấu. “Chuôi hàn” thường chỉ một chi tiết có một đầu chuẩn bị để hàn với ống và đầu còn lại tham gia vào một hệ kết nối cơ khí, ví dụ côn 24° cùng đai ốc theo hệ tương ứng.
Với chuôi hàn, mối hàn không phải bề mặt tháo lắp. Sau khi hàn, đầu côn và đai ốc tạo vị trí kết nối có thể tháo để bảo trì. Vì vậy cần giữ sạch và bảo vệ mặt côn, ren, O-ring nếu có trong suốt quá trình gá và hàn. Nhiệt, xỉ, hạt mài hoặc biến dạng tại vùng chức năng có thể làm cụm không lắp được dù mối hàn nhìn bên ngoài vẫn đều.
Bài chuôi hàn thủy lực là gì giải thích sâu hơn về series, size ống và kết nối côn. Khi thay chuôi hàn, nên gửi cả ảnh chi tiết tháo rời và ảnh vị trí lắp trên máy.
Nối thẳng: cùng cỡ, giảm cỡ hoặc chuyển sang ren
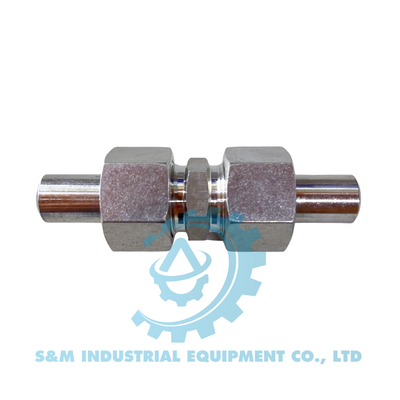
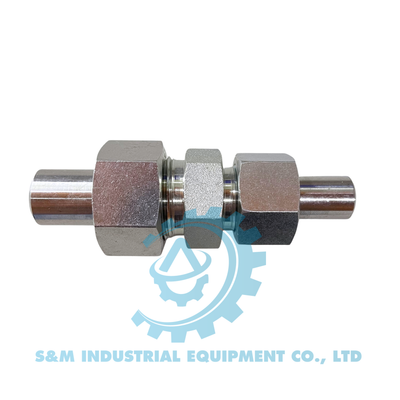
Nối thẳng 2 đầu hàn dùng khi hai đoạn ống nằm cùng trục. Nếu hai ống khác kích thước, cần một mã giảm cỡ được thiết kế cho đúng hai OD và chiều dày. Không tiện phần đầu của phụ kiện cùng cỡ để tạo nối giảm khi chưa có thiết kế và quy trình được phê duyệt.
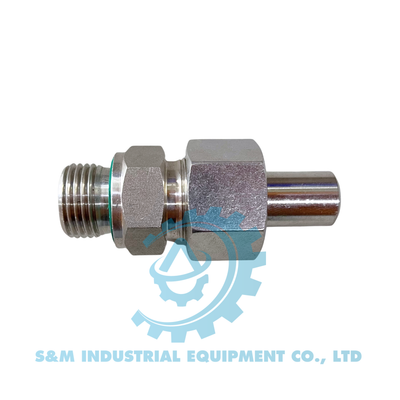
Nối thẳng một đầu hàn, một đầu ren tạo điểm chuyển sang van, manifold hoặc thiết bị. Tại đây có hai cơ chế làm kín khác nhau: mối hàn ở phía ống và ren/mặt kín ở phía thiết bị. Ghi “ren 1/2” chưa đủ. Cần xác nhận đó là BSPP, BSPT, NPT hay hệ khác, đồng thời xác định seal nằm trên ren côn, vòng đệm, O-ring hay mặt côn.
SMIE hiện có các trang nối thẳng 2 đầu hàn, nối thẳng giảm 2 đầu hàn và nối thẳng một đầu hàn, một đầu BSPP. Các trang này giúp xác định hình dạng; thông số đặt hàng vẫn phải dựa trên đúng mã.
Nối vuông: đổi hướng mà không cưỡng bức tuyến ống
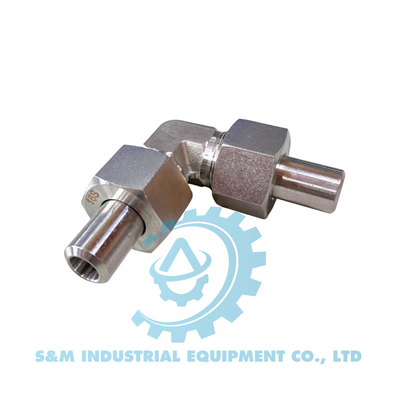
Nối vuông được dùng khi tuyến cần đổi hướng nhưng không đủ điều kiện uốn ống hoặc khi thiết kế yêu cầu một chi tiết góc. Loại hai đầu hàn nối hai đoạn ống; loại hàn–ren chuyển trực tiếp sang cổng thiết bị.
Khi bố trí, phải tính khoảng tiếp cận của mỏ hàn, khả năng làm sạch sau hàn và không gian cho dụng cụ siết đầu ren. Không xoay cưỡng bức cả cụm bằng ren sau khi đầu hàn đã cố định. Cách làm đó có thể đưa tải xoắn vào mối hàn hoặc cổng thiết bị.
Với đầu ren ngoài, cần chốt hướng cuối của co trước khi hàn. Nếu cơ chế làm kín không cho phép dừng ở vị trí tùy ý, nên dùng cấu hình điều chỉnh được hoặc bố trí lại tuyến thay vì siết quá mức để đạt hướng mong muốn.
Nối tee: ba cổng nhưng không phải mọi nhánh đều giống nhau
Tee đều có ba đầu cùng cỡ; tee giảm có ít nhất một nhánh khác cỡ. Khi đặt hàng phải ghi rõ cỡ của từng cổng và đánh dấu nhánh trên bản vẽ. Cụm từ “tee 12–10” dễ gây hiểu nhầm nếu không nói nhánh nào là 10 mm.
Nối tee tạo thay đổi hình học đường dòng và điểm tập trung tải cơ học. Vị trí kẹp đỡ, trọng lượng van hoặc ống nhánh và rung động phải được thiết kế sao cho không treo tải ngoài ý muốn lên mối hàn. Không dùng tee như một giá đỡ thiết bị nếu bản vẽ không cho phép.
Trang nối tee 3 đầu hàn và nối tee giảm 3 đầu hàn minh họa hai nhóm. Cần đọc bản vẽ kích thước thay vì suy cỡ từ ảnh.
Chọn thép hay inox
Vật liệu phụ kiện phải được đối chiếu với vật liệu ống, lưu chất, nhiệt độ, môi trường ăn mòn, yêu cầu vệ sinh và quy trình hàn. Không xác định mác vật liệu chỉ bằng màu hoặc độ bóng. Thép carbon có lớp phủ có thể trông sáng như inox; các mác inox khác nhau cũng không phân biệt đáng tin cậy bằng ảnh.
Khi hồ sơ yêu cầu vật liệu cụ thể, cần có mã sản phẩm hoặc chứng từ phù hợp. Việc thay thép bằng inox không tự động làm cụm tốt hơn: khác biệt vật liệu ảnh hưởng quy trình hàn, kim loại điền đầy, làm sạch, giãn nở nhiệt và nguy cơ ăn mòn điện hóa với các chi tiết lân cận.
Nếu chi tiết có đai ốc, O-ring hoặc lớp phủ, phải bảo vệ các phần đó khỏi nhiệt và nhiễm bẩn. Không hàn khi seal vẫn ở vùng có thể bị quá nhiệt trừ khi hướng dẫn sản phẩm cho phép và quy trình đã kiểm soát được nhiệt.
Sáu dữ liệu cần xác nhận trước khi chọn
1. OD và chiều dày thành ống
Đo đường kính ngoài tại đoạn ống còn tròn, sạch. Chiều dày thành ống ảnh hưởng chuẩn bị mép, năng lượng hàn và đánh giá độ bền. Không dùng DN hoặc ID để thay thế OD nếu catalog chọn theo đường kính ngoài.
2. Hình dạng và cỡ từng cổng
Ghi nối thẳng, vuông hay tee; cùng cỡ hay giảm. Với tee, đánh dấu A–B–C trên bản vẽ hoặc ảnh và ghi riêng kích thước từng cổng.
3. Kiểu đầu hàn
Xác nhận đầu hàn lồng, hàn đối đầu, chuôi hàn hay cấu hình riêng của nhà sản xuất. Mỗi kiểu đòi hỏi chuẩn bị, khe hở và tiêu chí kiểm tra khác nhau; không suy quy trình từ tên thương mại chung.
4. Đầu kết nối còn lại
Nếu không phải đầu hàn, ghi chuẩn ren, bước ren, đường kính và bề mặt làm kín. Có thể dùng hướng dẫn xác định ren thủy lực để chuẩn bị số đo.
5. Điều kiện làm việc
Cung cấp áp suất lớn nhất, đỉnh xung nếu có, nhiệt độ, môi chất, rung động và môi trường. Giới hạn của cụm là giới hạn thấp nhất trong ống, phụ kiện, mối hàn, seal và thiết bị liên quan.
6. Yêu cầu hồ sơ và kiểm tra
Ghi tiêu chuẩn dự án, WPS/PQR nếu áp dụng, yêu cầu năng lực thợ hàn, phương pháp kiểm tra không phá hủy, thử áp, làm sạch và nghiệm thu. Nhà cung cấp phụ kiện không thể suy các yêu cầu này từ một ảnh mẫu.
Quy trình từ nhận dạng đến nghiệm thu
Cô lập thiết bị, xả áp và xác nhận không còn năng lượng tích trữ.
Lập bản vẽ hoặc ảnh có ký hiệu từng cổng, OD và chiều dày ống.
Nhận diện vật liệu từ hồ sơ, mã khắc hoặc chứng từ; không đoán bằng mắt.
Chọn hình dạng và mã phụ kiện từ catalog đúng hãng, series và cỡ.
Xác nhận đầu ren hoặc mặt côn còn lại, gồm cả seal đi kèm.
Lập và phê duyệt quy trình hàn phù hợp với vật liệu, chiều dày và yêu cầu dự án.
Làm sạch, gá đồng tâm và bảo vệ ren, côn, O-ring cùng bề mặt chức năng.
Hàn bởi người đủ năng lực theo quy trình; không chỉnh tuyến bằng cách kéo lệch phụ kiện.
Kiểm tra ngoại quan và các phương pháp bổ sung theo hồ sơ chất lượng.
Làm sạch bên trong, lắp cụm, thử kín hoặc thử áp trong vùng kiểm soát rồi lập biên bản.
Nội dung trên là trình tự chuẩn bị thông tin, không phải WPS. Thông số dòng điện, vật liệu điền đầy, nhiệt độ giữa các lớp và tiêu chí chấp nhận phải đến từ quy trình đã được phê duyệt cho đúng vật liệu và mối nối.
Lỗi thường gặp
Chọn theo hình ảnh
Ảnh không cho biết dung sai, mác vật liệu, series hay áp suất. Dùng ảnh để nhận diện ban đầu, sau đó phải đo và đối chiếu mã.
Nhầm đầu hàn với đầu tán bắp
Một đầu trụ trơn có thể là vùng hàn, ống lồng hoặc phần thuộc cơ chế khác. Không hàn lên chi tiết nếu bản vẽ không xác nhận đó là vùng hàn.
Dùng sai chuẩn ren ở đầu còn lại
BSPP, BSPT và NPT không lắp lẫn chỉ vì cùng cỡ danh nghĩa. Keo hoặc băng làm kín không sửa được sai biên dạng và mặt kín.
Hàn khi cụm đang chịu ứng suất
Nếu phải dùng lực kéo để đưa hai đầu vào vị trí, mối nối sẽ giữ ứng suất sau hàn. Cần chỉnh lại tuyến, kẹp và gá trước.
Bỏ qua làm sạch bên trong
Xỉ, hạt mài và cặn hàn có thể đi vào van, bơm hoặc khe điều khiển. Quy trình phải quy định che chắn, làm sạch và flushing phù hợp trước vận hành.
Checklist gửi yêu cầu báo giá
số lượng và thời điểm cần hàng;
nối thẳng, vuông, tee, chuôi hàn hoặc đầu chuyển;
OD và chiều dày từng ống;
kiểu đầu hàn và bản vẽ kích thước nếu có;
chuẩn, cỡ và mặt kín của đầu còn lại;
vật liệu phụ kiện, vật liệu ống và chứng từ cần có;
áp suất, xung áp, nhiệt độ, môi chất và môi trường;
ảnh mã khắc, ảnh tổng thể tuyến và ảnh cận từng đầu;
yêu cầu hàn, kiểm tra, làm sạch và nghiệm thu;
vị trí lắp, số lượng nhánh và hướng của chi tiết góc.
Có thể gửi hồ sơ qua trang liên hệ để SMIE đối chiếu với danh mục và các SKU hiện có. Chỉ tiến hành hàn sau khi đúng mã, vật liệu và quy trình đã được người phụ trách kỹ thuật phê duyệt.
Nguồn kỹ thuật tham khảo
Ghi chú biên tập: Bài viết hỗ trợ nhận diện và chuẩn bị dữ liệu. Nó không thay thế bản vẽ, catalog của đúng mã, WPS/PQR, đánh giá rủi ro hoặc phê duyệt của kỹ sư và người phụ trách an toàn.